KROSTEAM – Comunicato stampa n. 10/2024

09/06/2024 ARCO DI TRENTO

4a PROVA CAMPIONATO NORD-EST DI MOTOCROSS


Il campionato Nord-Est di motocross torna nella pista mondiale di Arco (TN) per la quarta prova di stagione

Come al solito quasi 300 i piloti iscritti ad ogni prova di questo campionato desiderosi di provare un tracciato che vede tutti gli anni i migliori piloti al mondo partecipare al gran premio d’Italia MX GP.
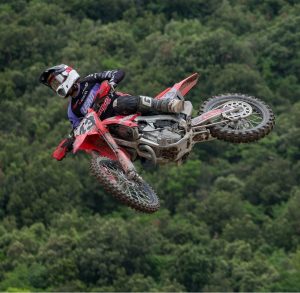
 

De Bortoli Davide

De Bortoli Davide


Davide, unico pilota del team al via in questa gara, non si presenta al cancelletto di partenza, nelle migliori condizioni,  reduce da un intervento al setto nasale per ridurre una frattura.

Negli ultimi 10 giorni quindi non ha potuto fare nessuna sessione di allenamento, e si presenta alla gara per cercare di fare punti per la classifica di campionato.

Qualifiche!

Nelle qualifiche fa comunque registrare il quarto tempo assoluto il che gli permette una buona posizione nella griglia di partenza.


1a manche

Il via della prima manche non è delle migliori e transita alle prime curve in sesta posizione, i piloti che lo precedono sembra non prendano un ritmo troppo veloce, e Davide piano piano nel corso delle varie tornate supera tutti i piloti che lo precedono fino a passare anche il battistrada all’ultimo giro e riesce a vincere la manche passando per primo sotto la bandiera a scacchi.


2a manche

La partenza della seconda manche è nettamente migliore, parte in testa e gira per primo alla prima curva, solo Guarise riesce a mantenere il suo ritmo, i due conducono tutta la manche a ritmo indiavolato.

Alla fine Davide vince anche la seconda manche con Guarise che gli arriva tallonato, il terzo prende quasi 40 secondi.
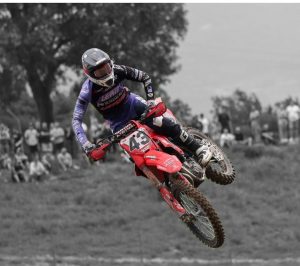
 

De Bortoli Davide


Con questi due ottimi risultati Davide si porta in testa alla classifica di campionato quando mancano due gare alla fine.

La prossima gara del Campionato Nord-Est si correrà nella pista di Recoaro Terme (VI) domenica 14 luglio.
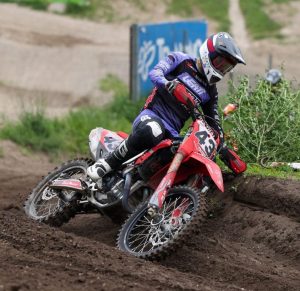
 

De Bortoli Davide


Davide De Bortoli:

“Sinceramente non mi aspettavo un risultato così eclatante, l’operazione al naso subita 10 giorni fa pensavo mi creasse più problemi, invece in gara mi sono sentito bene quasi senza pressione del risultato, e alla fine ho ottenuto due vittorie importantissime per il campionato”.


Clodi De Bortoli:

“Logicamente la soddisfazione è a 1000.

Arrivare in gara per cercare di tamponare, e tornare a casa col bottino pieno, era impensabile, adesso c’è più tempo per programmare le prossime gare con più calma”.


Lorenzo Ferrigato si sta riprendendo molto bene dagli infortuni , da un paio di mesi si sta allenando tra Belgio e Olanda, e domenica ha vinto una gara di campionato olandese.

Si fermerà su al Nord fino in agosto per prepararsi alla gara di Campionato Europeo MX OPEN che si svolgerà nella mitica pista di Lommel.

A settembre sarà di nuovo con noi per le ultime gare in Italia.


Federico Marion continua ad allenarsi nonostante il dolore al polso e dovrebbe finalmente, in luglio, operarsi il polso infortunato, lo vogliamo con noi il prima possibile.
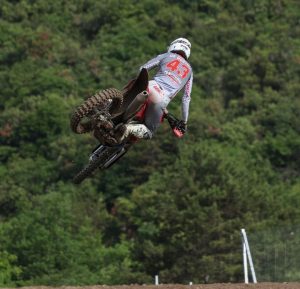
 

De Bortoli Davide


100% SILICONE

Il nostro reparto di produzione del “100% Silicone” utilizza sia la soluzione di stampaggio ad iniezione di gomma siliconica liquida bicomponente (LSR – Liquid Silicon Rubber), sia la produzione per compressione di silicone solido (HTV) vulcanizzato.

Questo è un polimero che rispetta l’ambiente in ogni fase della sua produzione e del suo utilizzo e al termine della sua vita ritorna allo stato di silice inerte.

100% SILICONE

Our “100% Silicone” production department uses both the injection molding solution of two-component liquid silicone rubber (LSR - Liquid Silicon Rubber), and the production by compression of vulcanized solid silicone (HTV).

This is a polymer that respects the environment at every stage of its production and use and at the end of its life it returns to the state of inert silica.

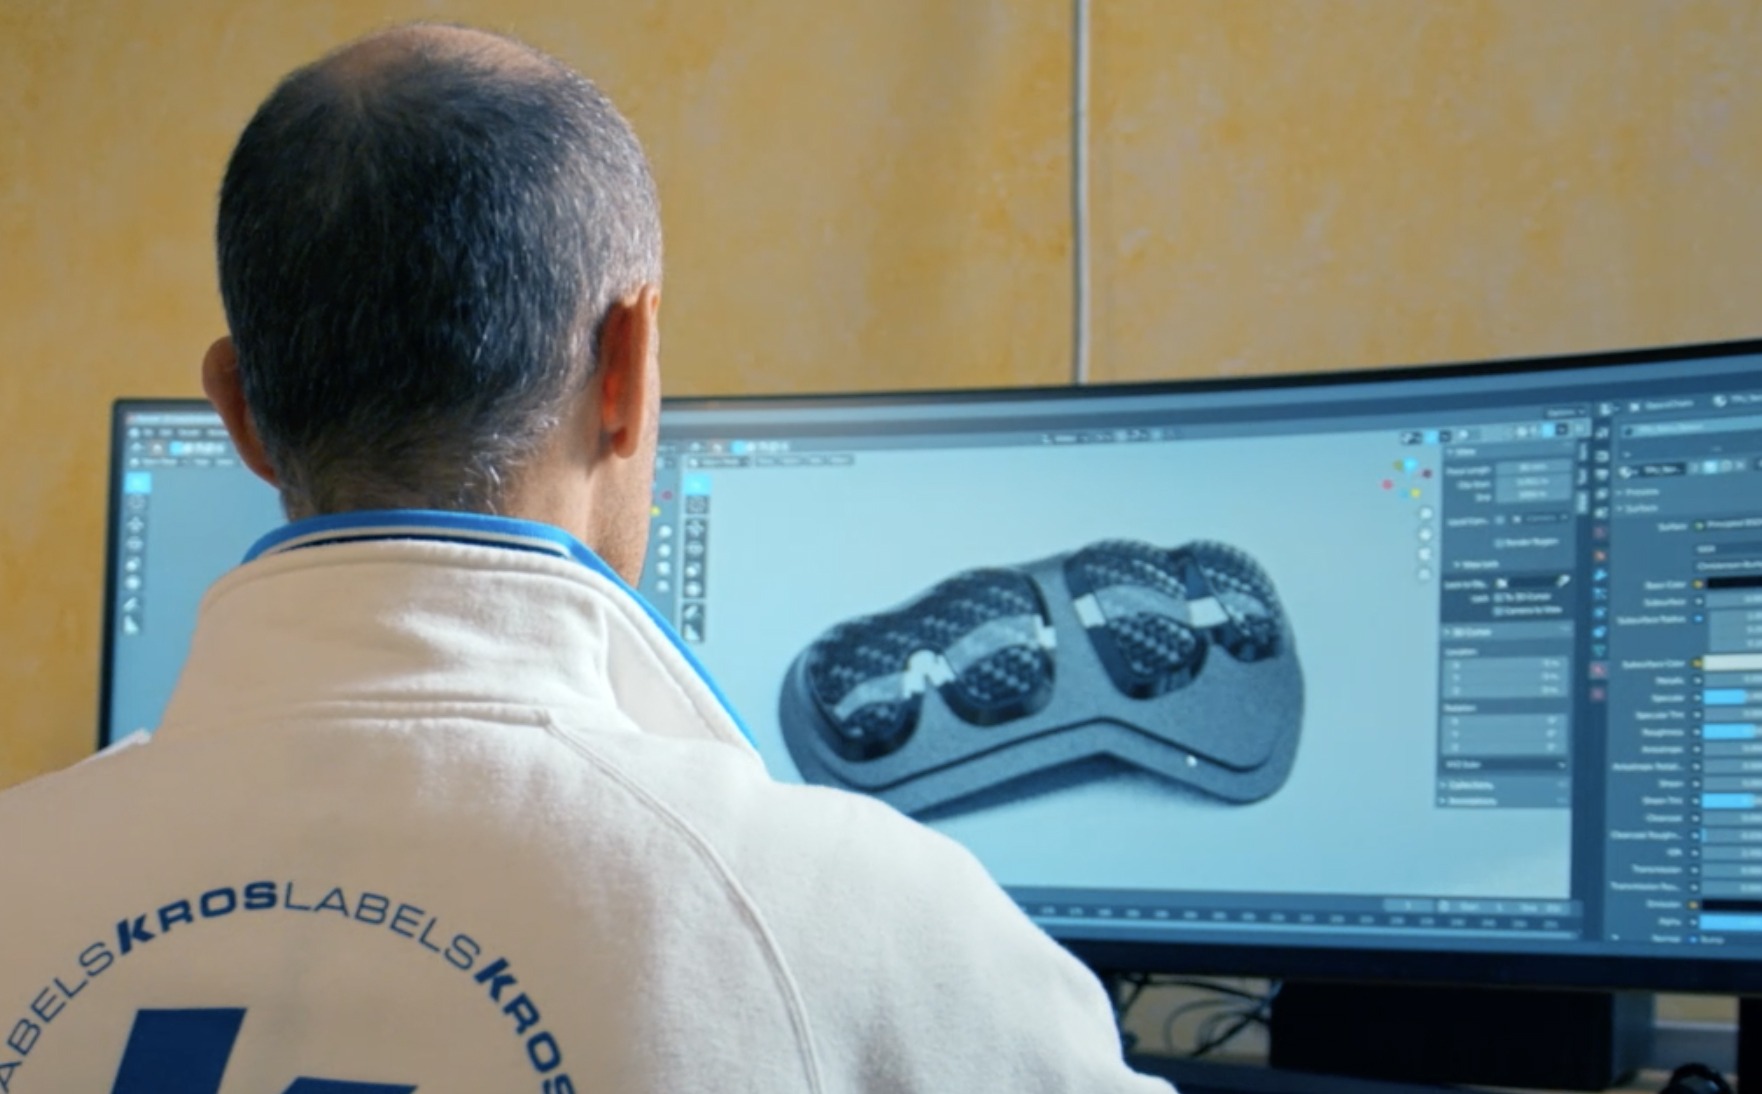
3D MODELING & PROTOTYPING

Starting from the two-dimensional graphics, we create the three-dimensional model of the finished product with CAD software.

From the 3D model, it is possible to sinter a prototype, so that you can touch with hands your idea.

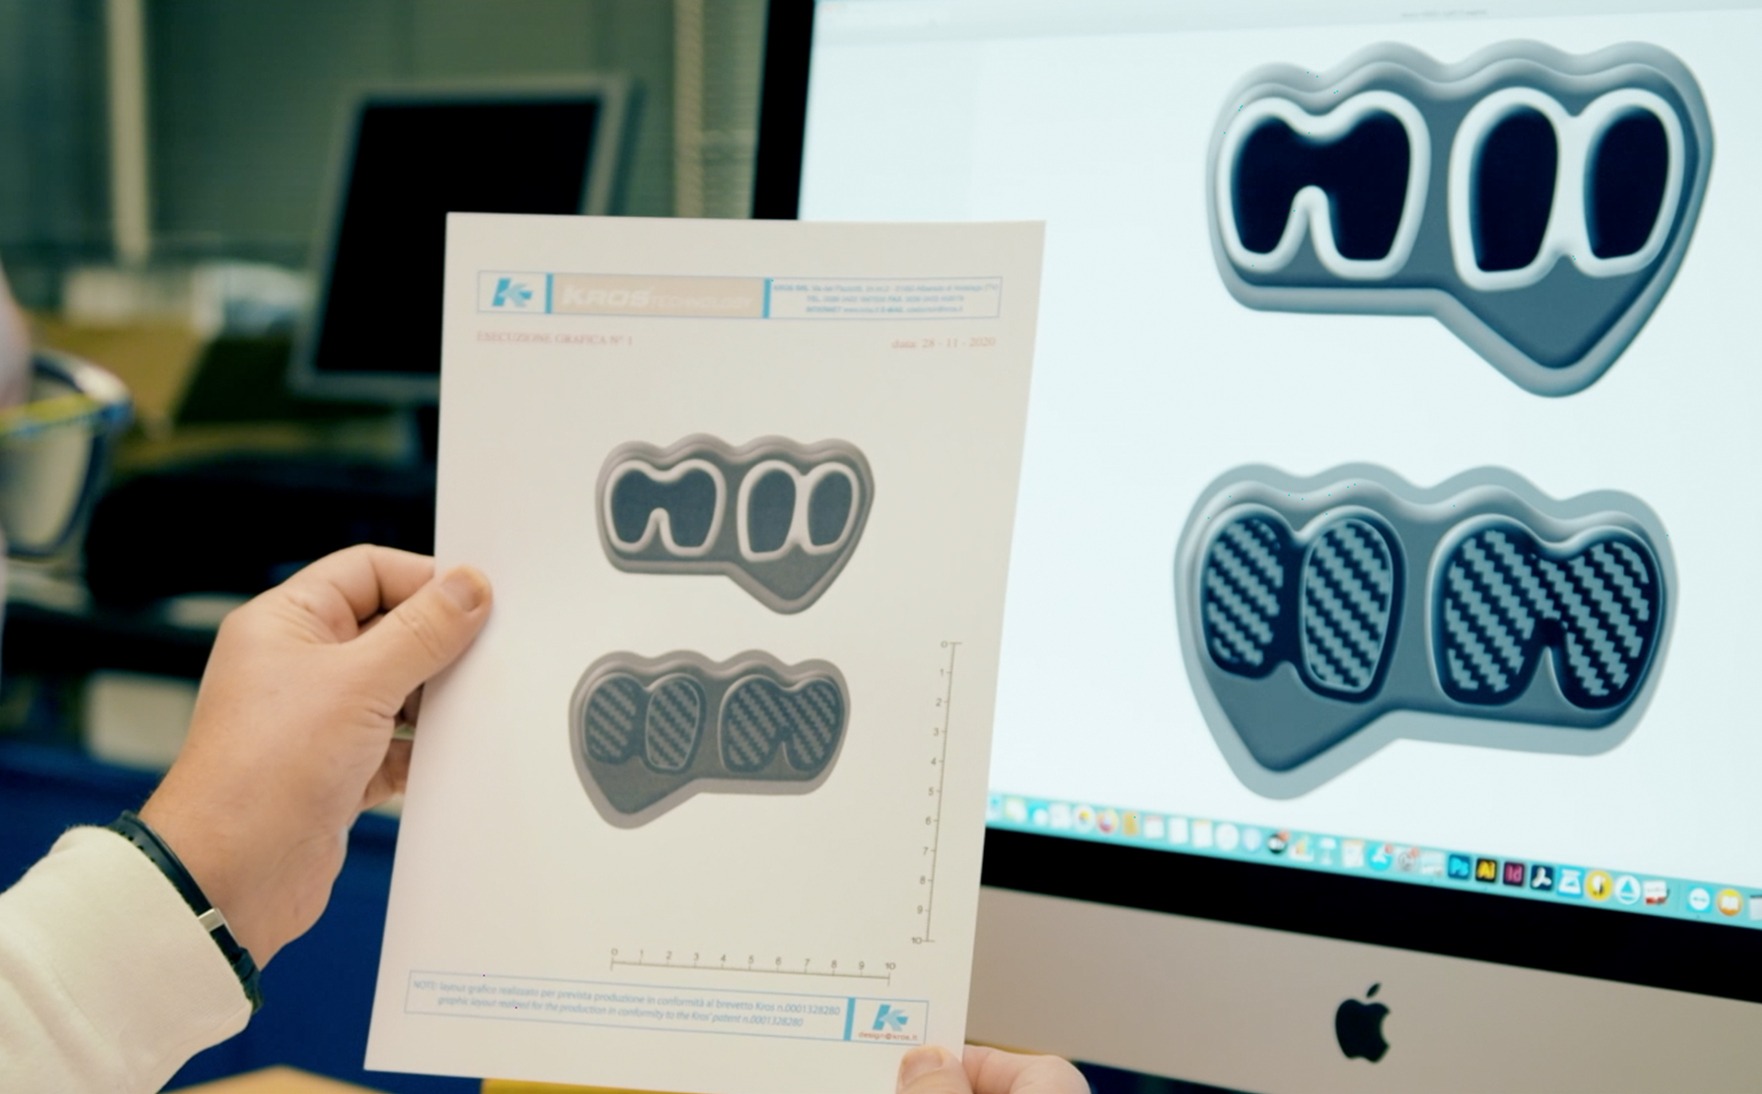
DESIGN & REALIZZAZIONE GRAFICA

Usiamo l'esperienza unita alla ricerca e alla creatività per realizzare graficamente la vostra idea affinché diventi il prodotto con i requisiti tecnici, funzionali ed economici di vostra necessità.

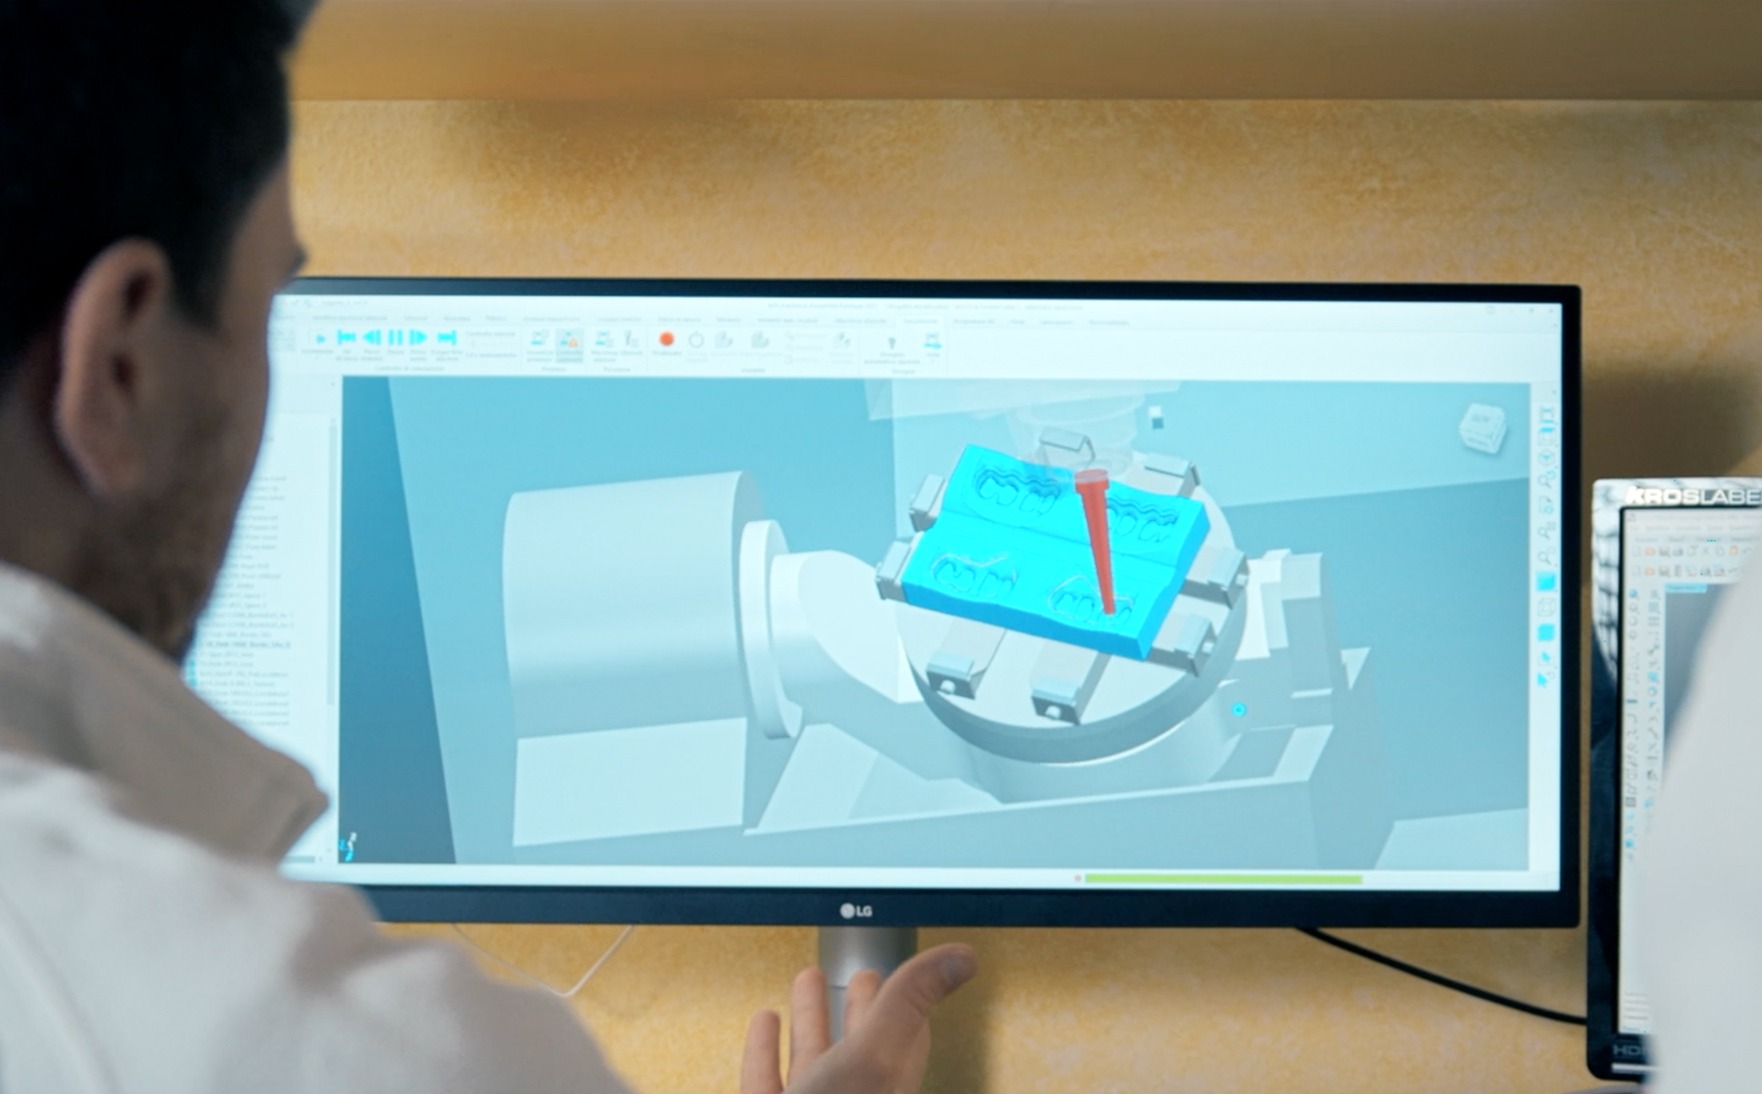
DESIGN OF MOLDS & CREATION OF TOOL PATHS

After defining the shape of the piece, we design the various equipment needed to produce it in series, mainly including the ignition mold. 

We develop the toolpaths using CAM software to provide the cutters with the necessary commands to process the aluminium blocks.

FINITURA & CONTROLLO QUALITA

Ogni singola stampata viene controllata dall'operatore poiché le nostre presse sono tutte presidiate.
In oltre sulla produzione viene eseguito un ulteriore controllo ed eventuali finiture da un reparto apposito, il quale provvede anche al confezionamento.

FRESATURA & FINITURA STAMPI

Tramite fresatrici ad alta velocità (fino a 12'000mm/min in fresatura e 30'000mm/min in rapido) ed alta precisione (0.005mm di tolleranza) ricaviamo gli stampi in alluminio Ergal 7075 (di origine aeronautica).
Per la finitura delle superfici dello stampo utilizziamo varie tecniche:
• Sabbiatura, con graniglia di corindone a grana grossa o media, o con microsfere in vetro.
• Lucidatura a fresa con utensili in diamante monocristallino.
• Texturizzazione con laser a 5 assi.

GRAPHIC DESIGN

We use the experience combined with research and creativity to create graphically your idea for it to become the product with technical, functional and economic requirement you need.

INIEZIONE POLIURETANO

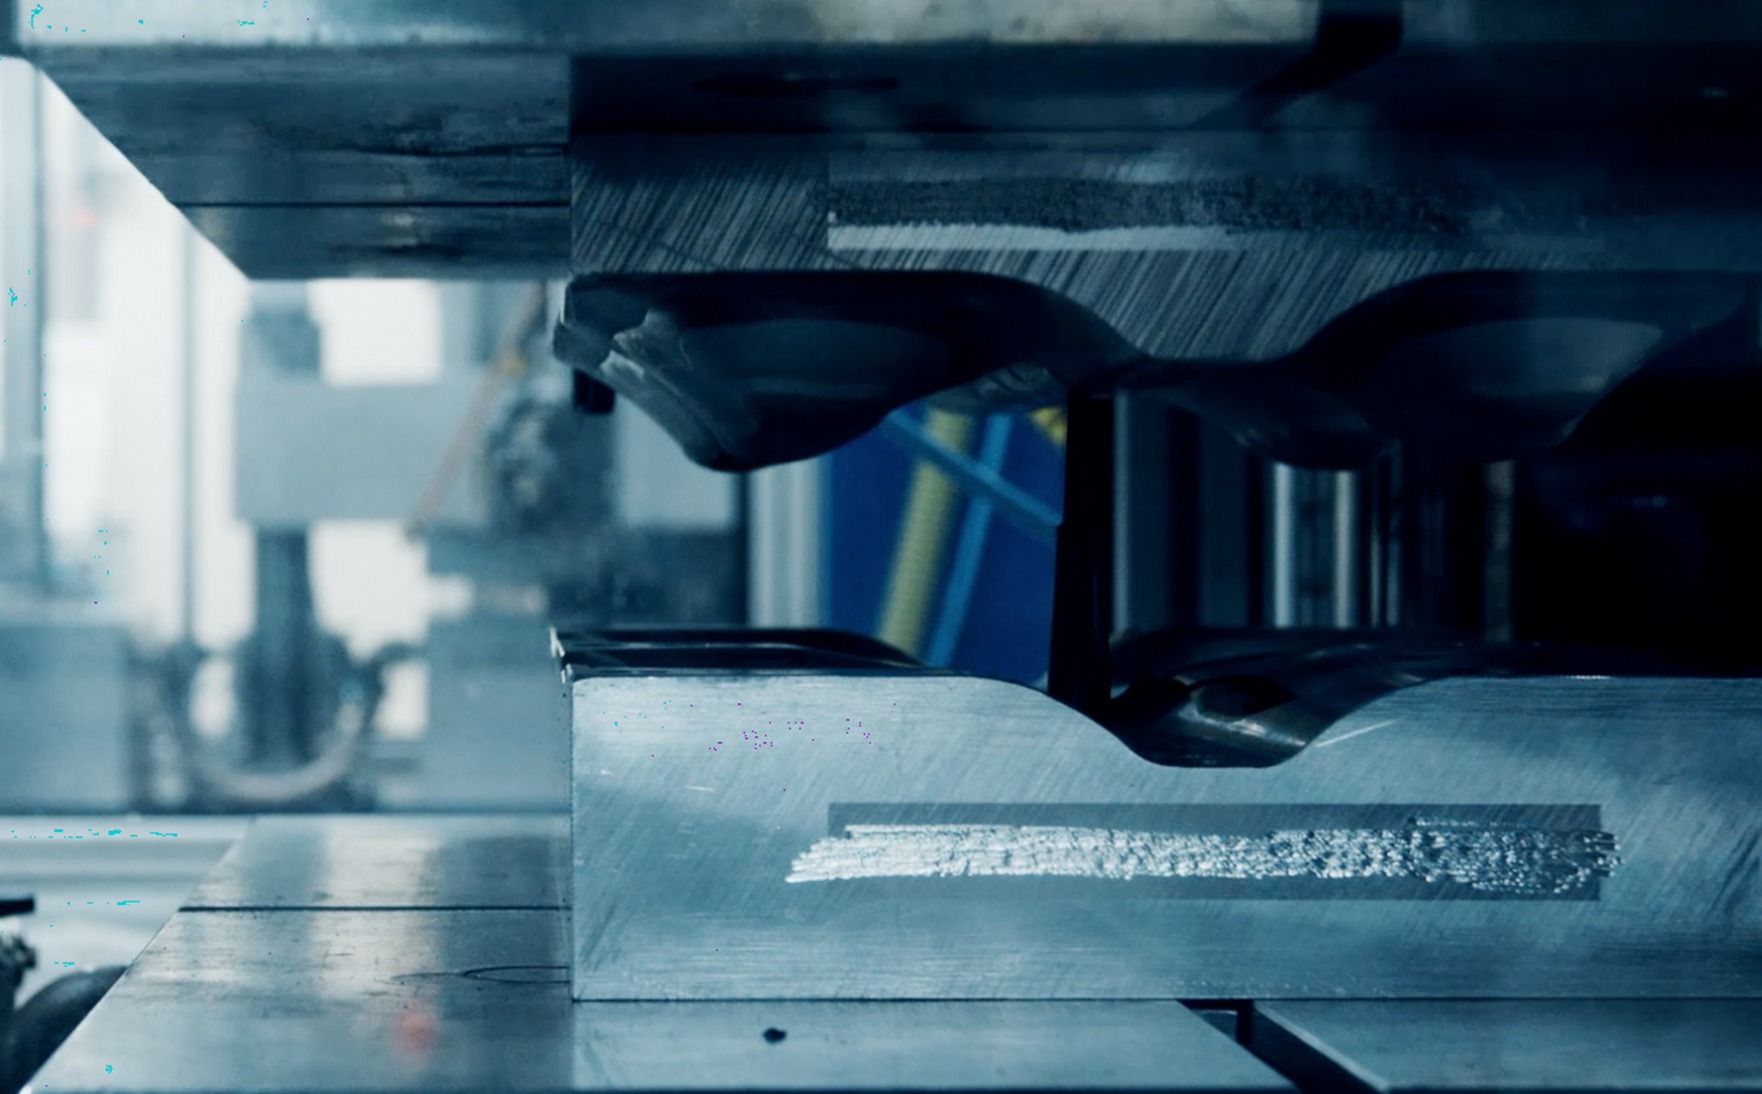
Il nostro reparto di iniezione utilizza presse verticali a tavola rotante, tutte presidiate, che permettono il caricamento nello stampo di eventuali inserti o supporti.
I TPU che utilizziamo sono polimeri prodotti dalle case leader del settore (BASF e BAYER) con caratteristiche tecniche di alto livello.

MICROINIEZIONE TPR

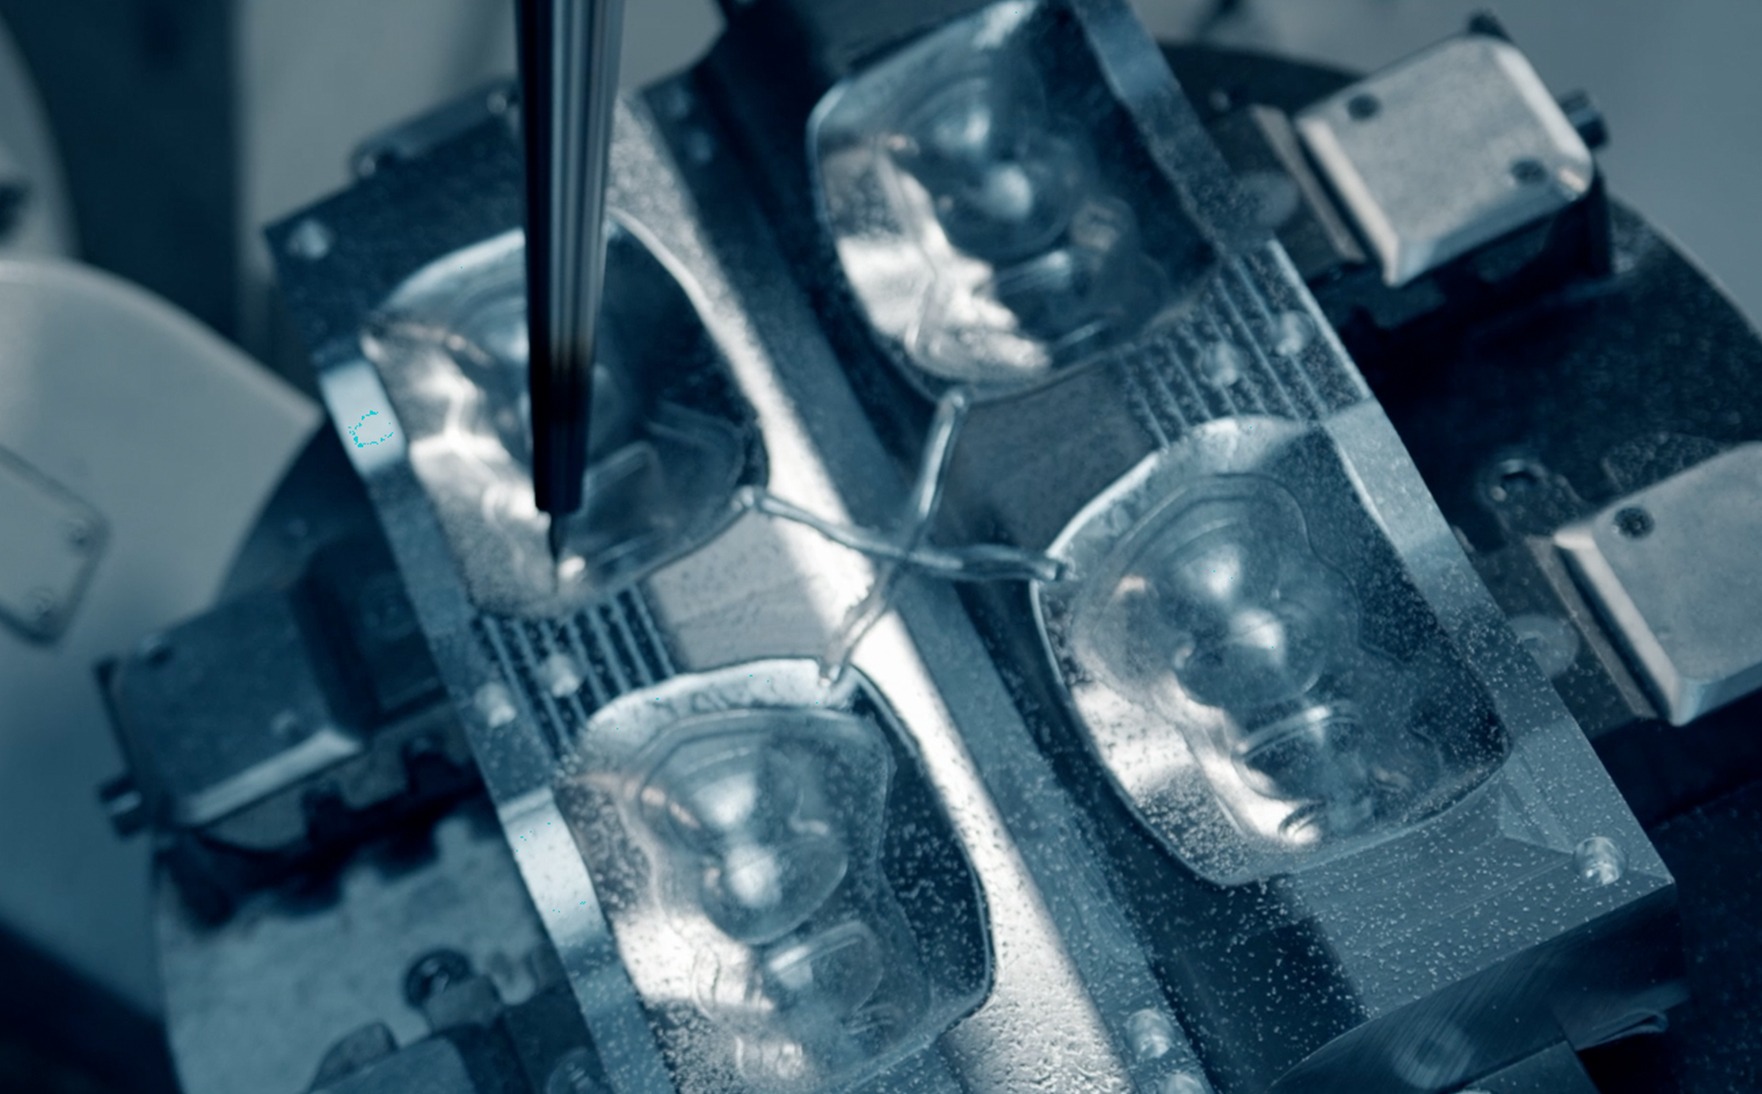
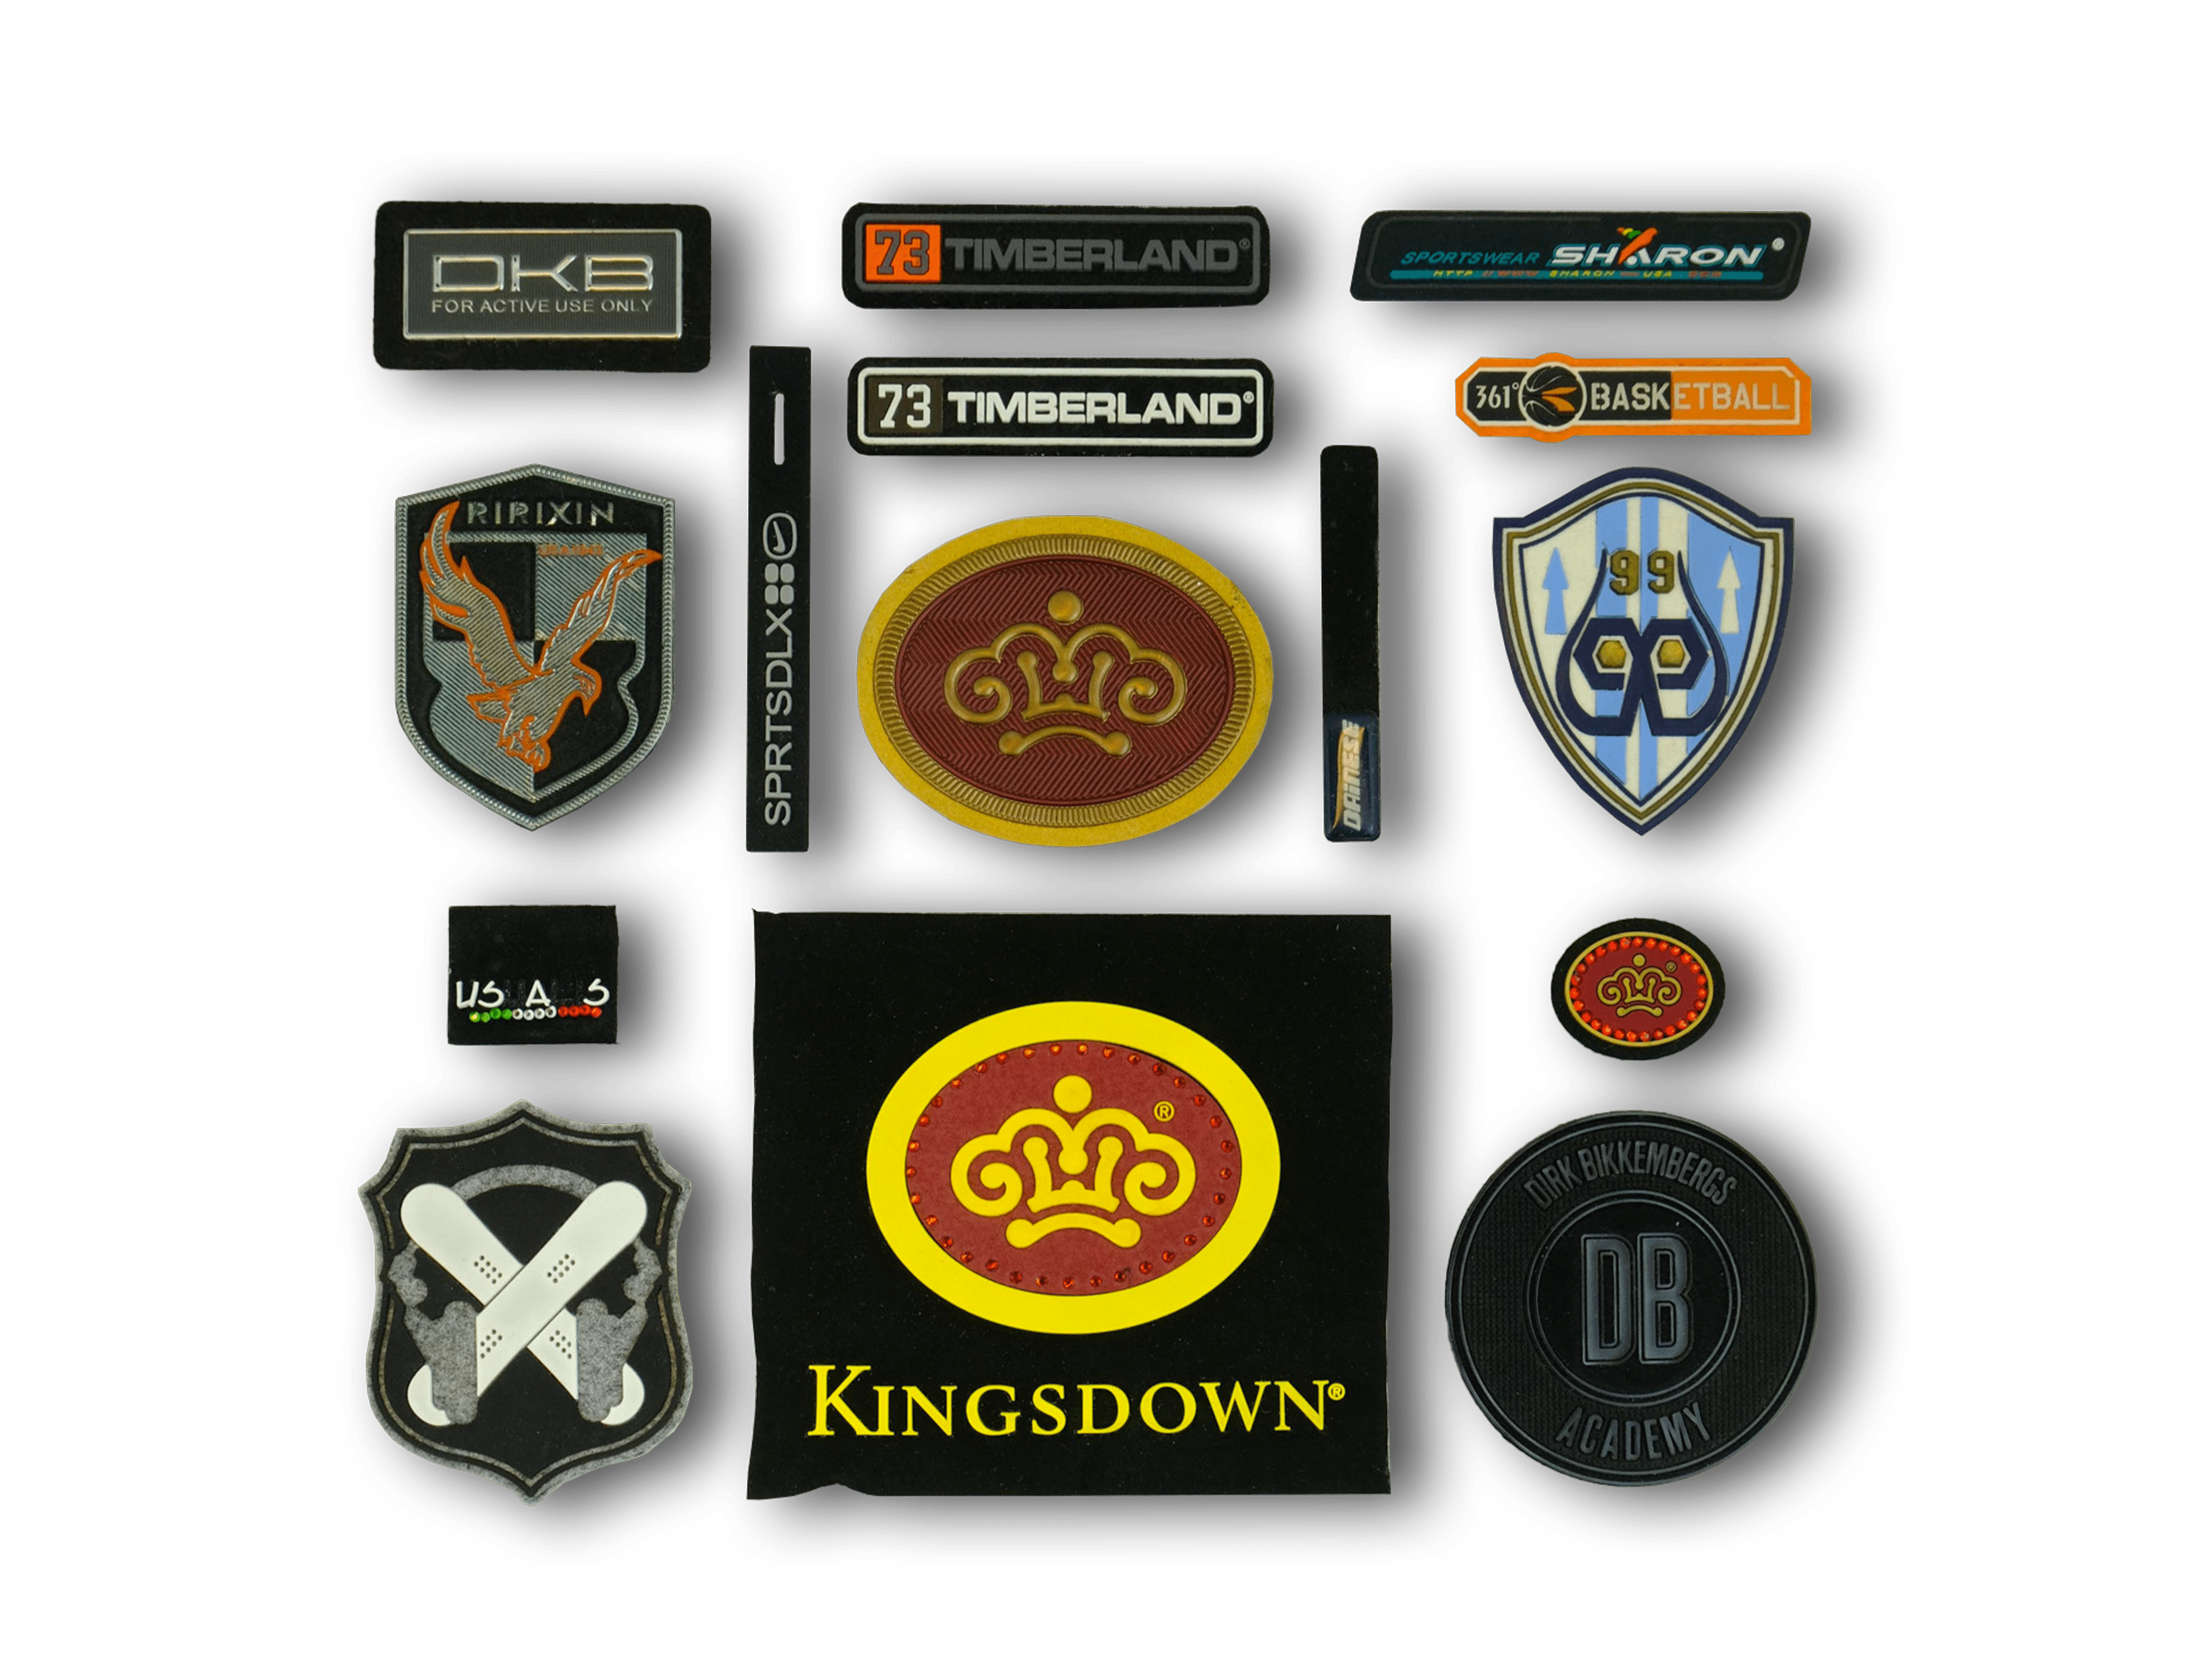
Il nostro reparto di microiniezione si avvale di tutte le più moderne tecnologie di robotizzazione per la produzione di articoli fino a 12 colori.

L’utilizzo dei nuovi materiali TPR (gomma polimerica termoplastica) in sostituzione del PVC (polivinilcloruro) o plastisol, permette di produrre articoli a norma con gli standard di protezione ambientale RoHS, REACH, EN 71-3 e ASTM F963.

Il TPR è completamente esente da ftalati, ammine, idrocarburi aromatici e metalli pesanti. 

MILLING & MOLD FINISHING

Using high-speed (up to 12’000mm/min in milling and 30’000mm/min in rapid) and high-precision (0.005mm tolerance) milling machines, we obtain Ergal 7075 aluminium molds (of aeronautical origin).

For the finishing of the surfaces of the mold we use different techniques:

• Sandblasting, with corundum grit and coarse or medium grain, or with glass microspheres.
• Cutter polishing with monocrystalline diamond tools.
• 5-axis laser texturing.

MODELLAZIONE 3D & PROTOTIPAZIONE

Partendo dalla grafica bidimensionale realizziamo il modello tridimensionale del pezzo finito con software CAD.
Dal modello 3D è possibile sinterizzare un prototipo, perché possiate toccare con mano la vostra idea.

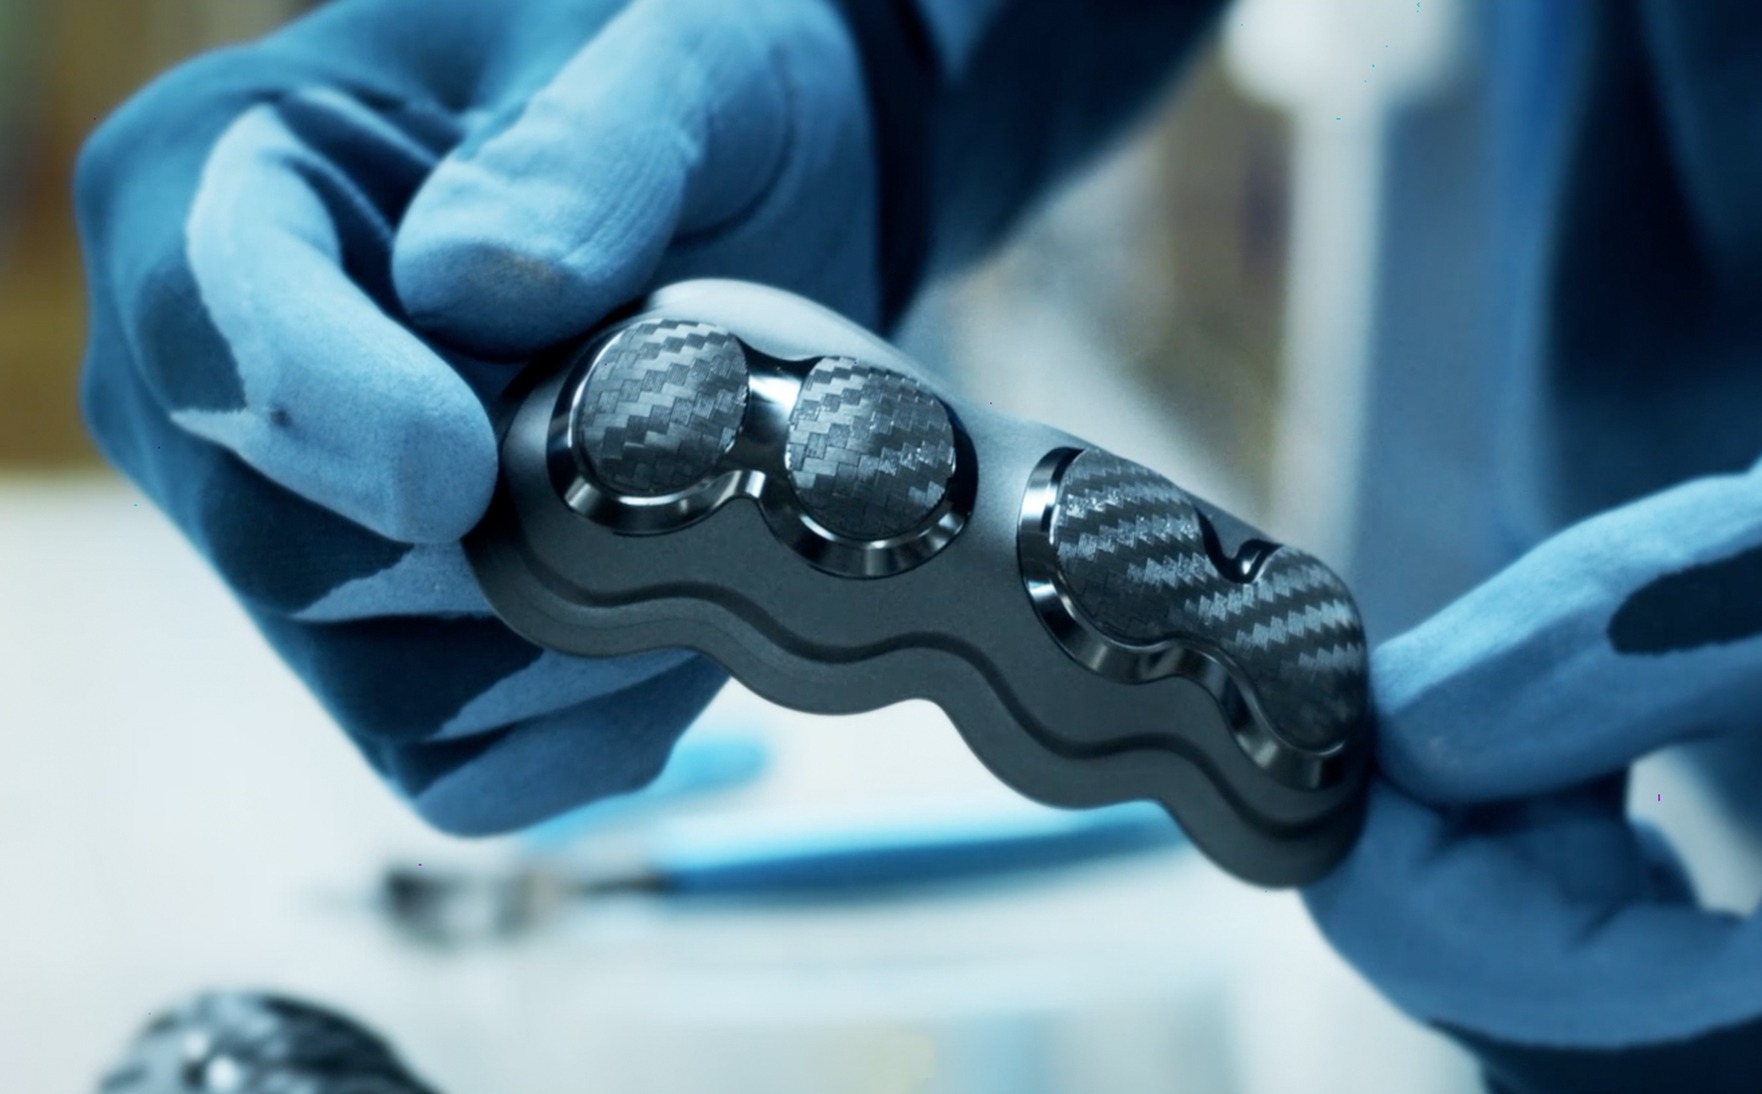
OVER-INJECTIONS ON OTHER MATERIALS

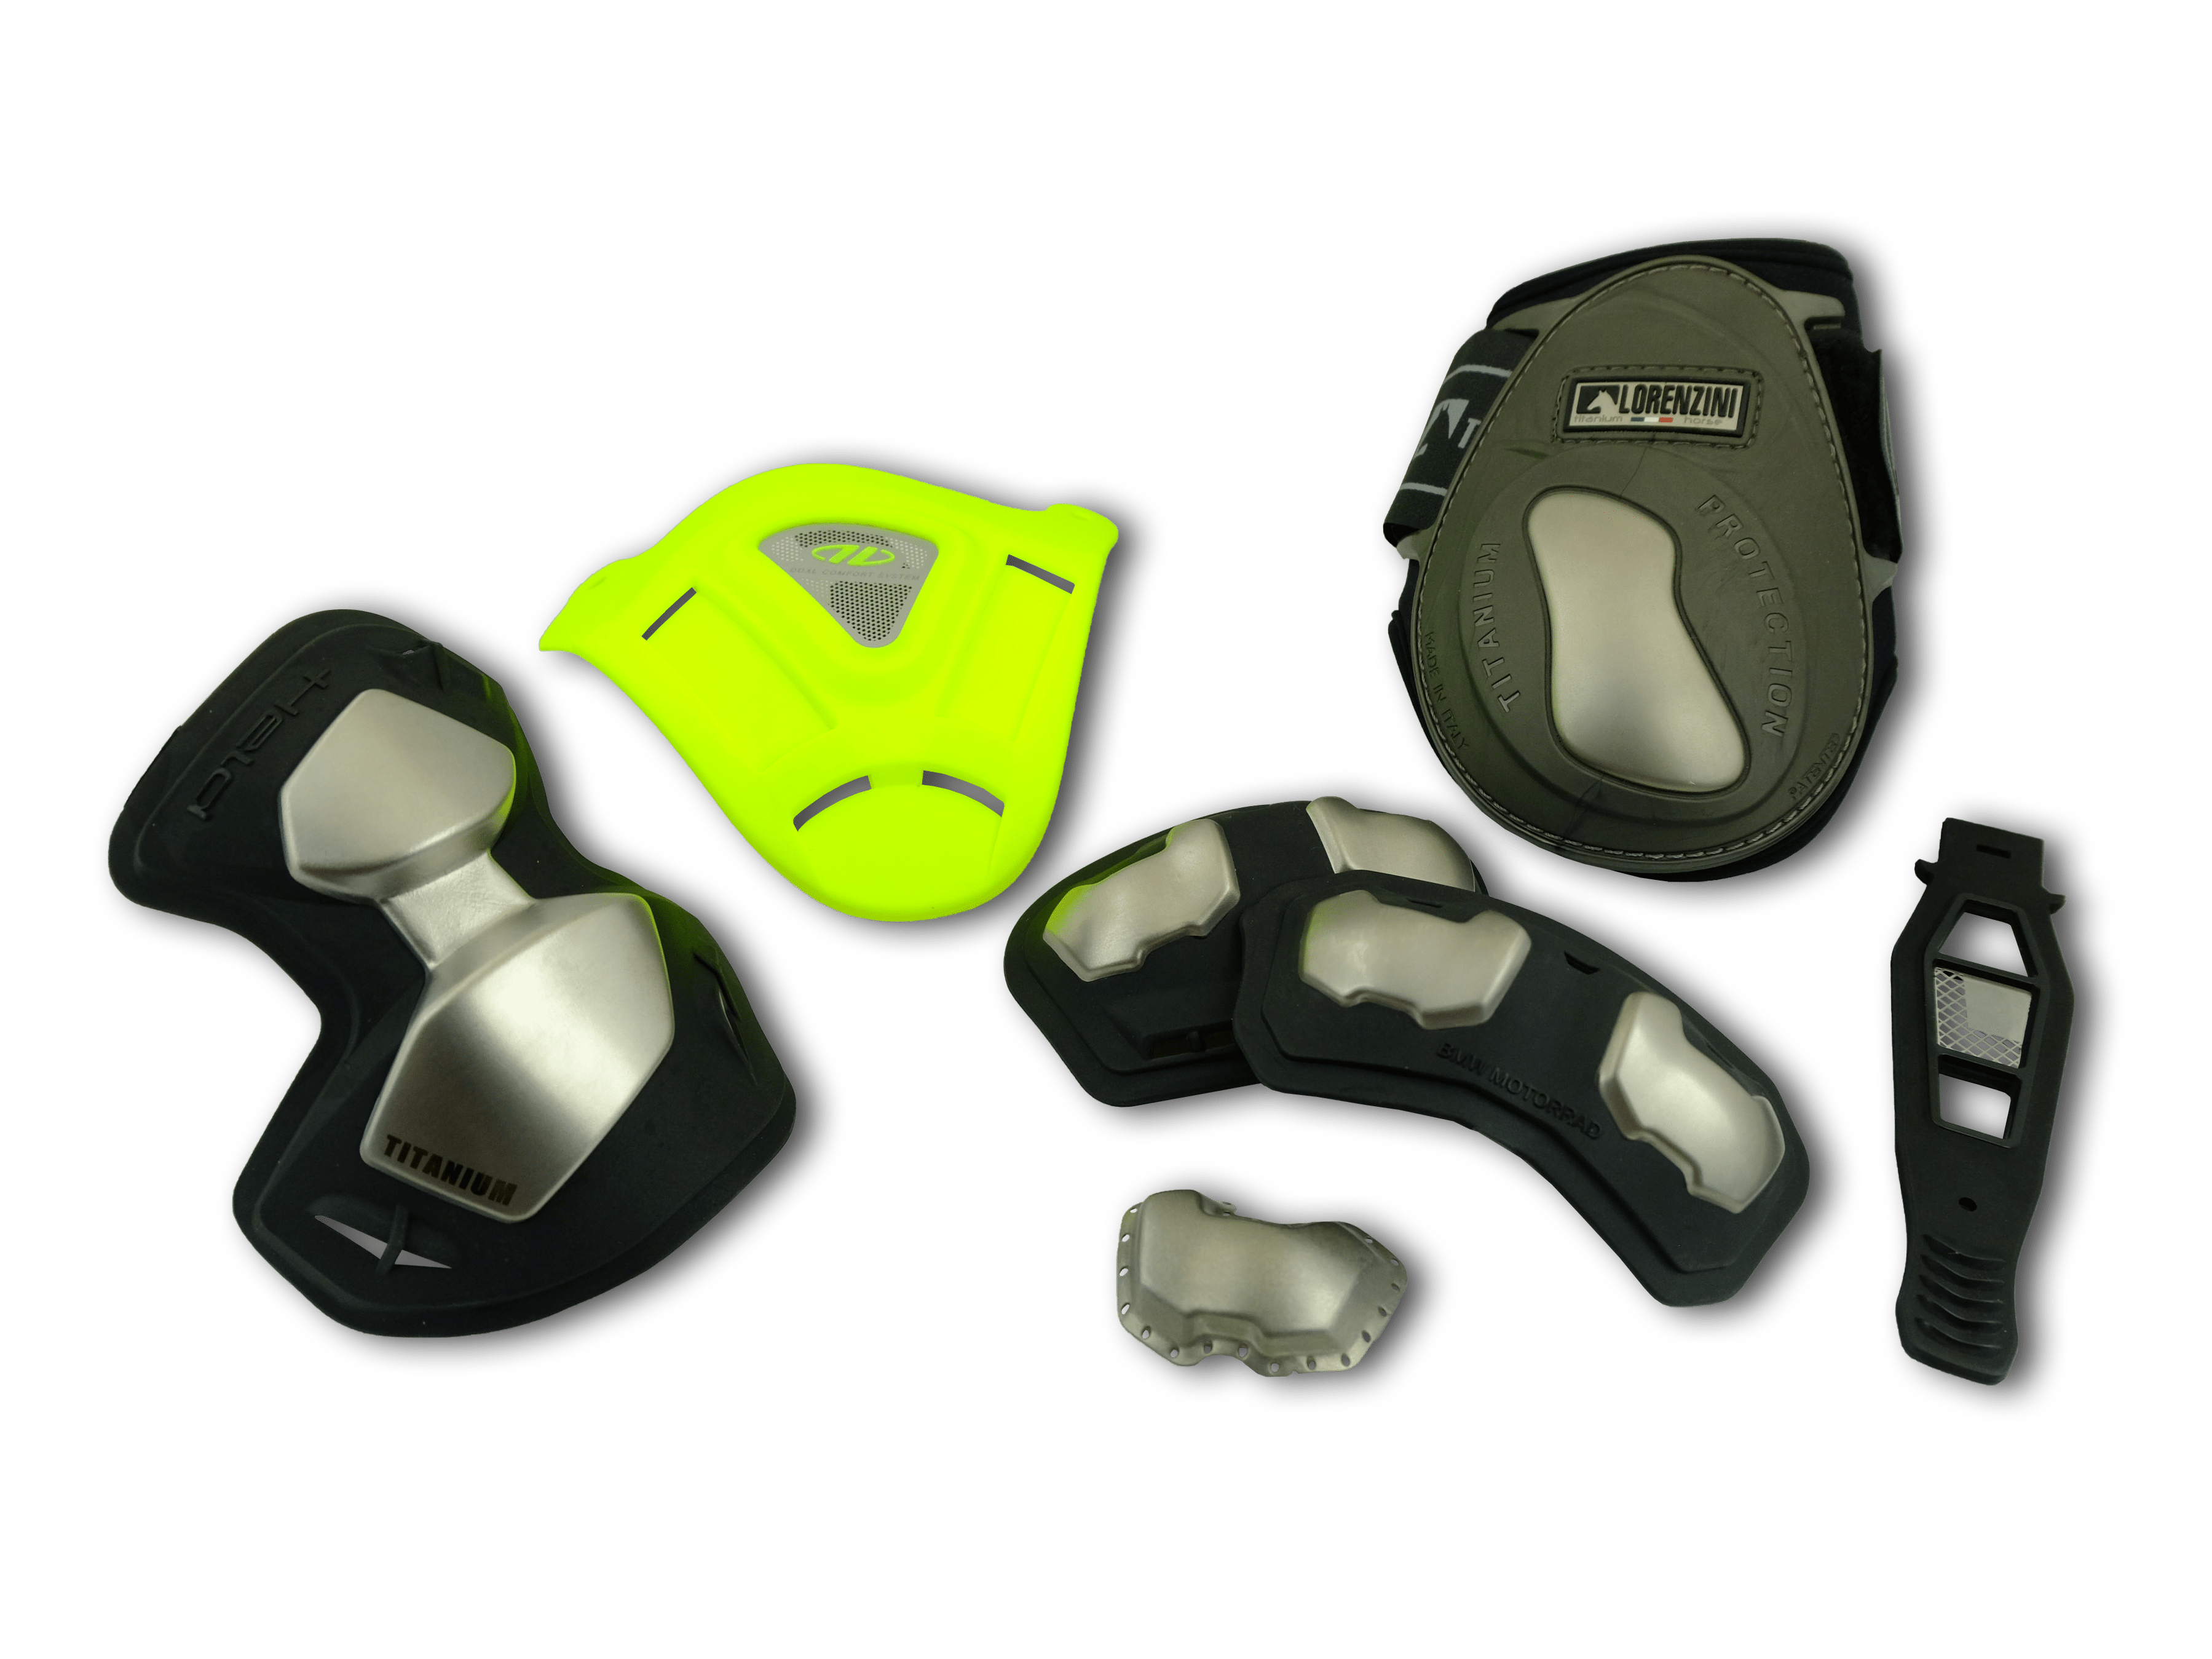
It is possible to over-inject the three types of material previously described on inserts and supports of various materials.
Some examples are: steel, aluminum, titanium, carbon fiber, fabric, microfiber, leather, felt …
For each type of support will be chosen the most suitable overmolding.

POLYURETHANE INJECTION

Our injection department uses vertical presses with rotary table, all manned, which allow the loading into the mold of any inserts or supports.

The TPUs we use are polymers produced by the leading companies in the sector (BASF and BAYER) with high-level technical characteristics.

PRODUCTION DEPARTMENT

Thanks to the vertical rotary table presses it is possible to load inserts of various types into the molds (steel, aluminium, titanium, carbon fiber, fabrics, leather, TPU of different colours and hardness) on which we over-inject high quality technical polymer (mainly thermoplastic polyurethane; BASF and BAYER).

PROGETTAZIONE STAMPI & PERCORSI UTENSILI

Dopo aver definito la forma del pezzo progettiamo le varie attrezzature necessarie per produrlo in serie, tra cui principalmente lo stampo di iniezione.
Sviluppiamo i percorsi utensile tramite software CAM per fornire alle frese i comandi necessari a lavorare i blocchi di alluminio.

REPARTO PRODUZIONE

Grazie alle presse verticali a tavola rotante è possibile caricare negli stampi inserti di vario tipo (acciaio, alluminio, titanio, fibra di carbonio, tessuti, pelle, TPU di colore e durezza diversi) sui quali sovra-iniettiamo polimeri tecnici (principalmente poliuretano termoplastico) di altà qualità (BASF e BAYER).

SOVRAINIEZIONI

È possibile sovrainiettare i tre tipi di materiale precedentemente descritti su inserti e supporti di svariati materiali.

Alcuni esempi sono: acciaio, alluminio, titanio, fibra di carbonio, tessuto, microfibra, pelle, feltro...
Per ogni supporto verrà scelto il tipo di sovrainiezione più adatta.

TPR MICROINJECTION

Our microinjection department uses all the most modern robotization technologies for the production of items up to 12 colors.
The use of new TPR materials (thermoplastic polymer rubber) in place of PVC (polyvinyl chloride) or plastisol, allows the production of articles in compliance with the environmental protection standards RoHS, REACH, EN 71-3 and ASTM F963.
TPR is completely free from phthalates, amines, aromatic hydrocarbons and heavy metals.

UPPLY & QUALITY CONTROL

Every single print is controlled by the operator as our presses are all manned.

In addition, a further control is carried out on the production by a special department, which also takes care of the packaging.