KROSTEAM – Comunicato stampa nr. 4/2026

28 febbraio – 1 marzo Maccarese (Roma)
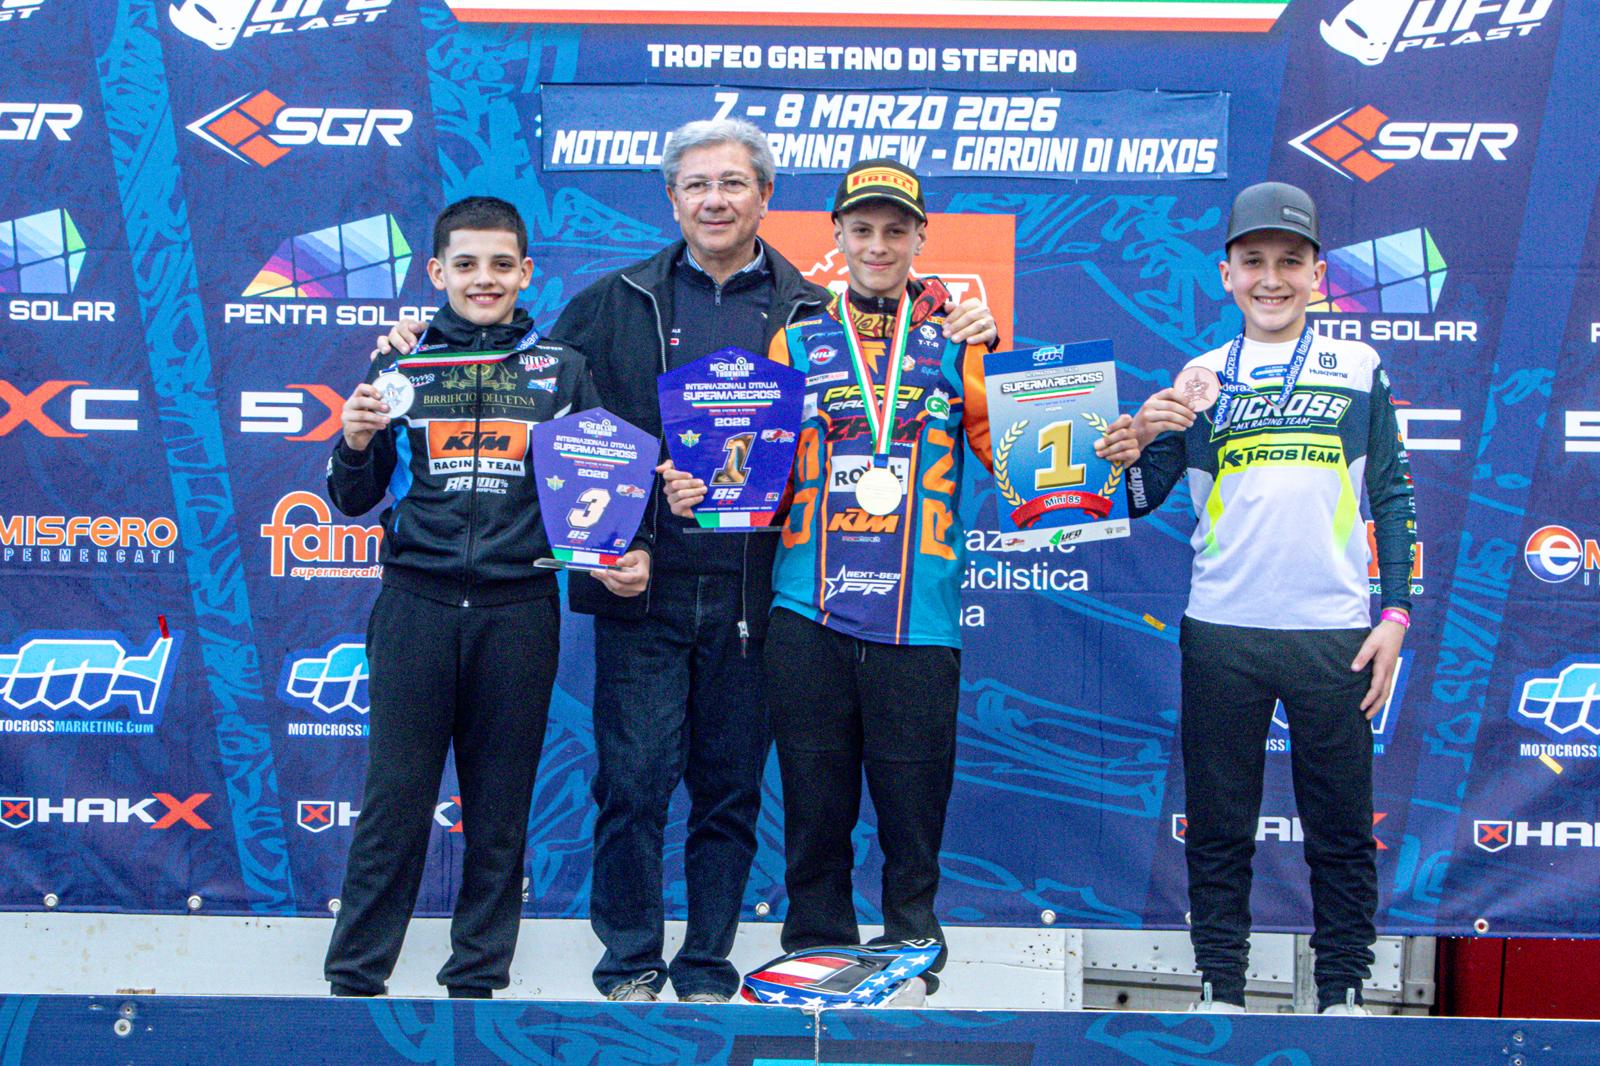
7 – 8 marzo Taormina (ME)

Internazionali d’Italia SuperMarecross 

Con le prove disputate sui litorali di Maccarese in provincia di Roma, e di Taormina in Sicilia, si è conclusa l’edizione 2025 degli Internazionali d’Italia SuperMarecross.

Dopo i buoni riscontri ottenuti nelle prime due gare di Rosolina, il team ha deciso di far proseguire a Ivan l’intero campionato, scelta che nel corso della stagione ha confermato il potenziale del giovane pilota.


Maccarese

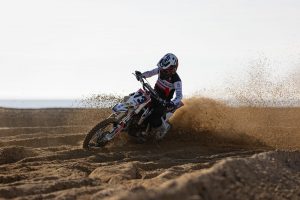
La tappa laziale ha rappresentato il momento più complicato del campionato.
Nelle due manche di sabato 28 febbraio, mentre Ivan era saldamente al comando, si sono verificati problemi alla pompa del freno posteriore.

In entrambe le gare i gommini della pompa hanno iniziato a perdere olio e, da circa metà manche, il freno posteriore ha smesso di funzionare.

Nonostante la difficoltà tecnica, Ivan è riuscito a mantenere un buon ritmo di gara, chiudendo:

  • 3° posto nella prima manche
  • 2° posto nella seconda manche


Risultati che gli hanno comunque permesso di concludere la giornata al terzo posto assoluto.

La domenica si è rivelata ancora più complessa.

Nella prima manche, mentre si trovava nuovamente al comando, il motore ha ceduto costringendolo al ritiro e lasciandolo con uno zero in classifica.


Nella seconda manche Ivan è partito con la moto di scorta, preparata per l’enduro e con motore completamente di serie.


Nonostante le evidenti limitazioni del mezzo, è riuscito comunque a portare a termine la gara in quinta posizione.

Nel complesso, una trasferta che ha penalizzato il risultato finale ben oltre quanto mostrato in pista.
                            

Taormina

Nonostante la classifica di campionato fosse ormai fortemente compromessa, il team ha deciso di affrontare comunque la trasferta siciliana.

La moto da gara è stata ripristinata utilizzando anche componenti della moto di scorta, permettendo a Ivan di tornare regolarmente al via delle quattro manche previste. Pur non disponendo di un mezzo nelle migliori condizioni tecniche, il pilota è riuscito a mantenere una buona costanza di rendimento.

A Taormina Ivan ha infatti ottenuto:

  • un terzo posto
  • tre quarti posti

Risultati solidi, soprattutto considerando le difficoltà tecniche affrontate nel corso del weekend.


Classifica finale

Al termine del campionato Ivan conclude al terzo posto assoluto, conquistando la medaglia di bronzo.

Un risultato che supera le aspettative iniziali del team e che conferma le buone indicazioni emerse nel corso di questo campionato.
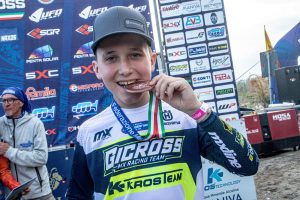
 

Ivan Pederiva:

“È stata un’esperienza davvero entusiasmante. Il momento più difficile è stato quando la moto si è rotta mentre ero in testa alla gara, ma chiudere il campionato al terzo posto è comunque un risultato oltre le aspettative.”

 Clodi De Bortoli:

“La partecipazione a questo campionato non era inizialmente prevista nei programmi, ma ci ha permesso di capire meglio il potenziale di Ivan. Sono soddisfatto del lavoro fatto. I problemi tecnici fanno parte del processo, soprattutto considerando che è il primo anno in cui lavoriamo su moto di piccola cilindrata con motori molto prestazionali. Guardando alla stagione che prosegue, siamo fiduciosi di poter ottenere risultati importanti.”


100% SILICONE

Il nostro reparto di produzione del “100% Silicone” utilizza sia la soluzione di stampaggio ad iniezione di gomma siliconica liquida bicomponente (LSR – Liquid Silicon Rubber), sia la produzione per compressione di silicone solido (HTV) vulcanizzato.

Questo è un polimero che rispetta l’ambiente in ogni fase della sua produzione e del suo utilizzo e al termine della sua vita ritorna allo stato di silice inerte.

100% SILICONE

Our “100% Silicone” production department uses both the injection molding solution of two-component liquid silicone rubber (LSR - Liquid Silicon Rubber), and the production by compression of vulcanized solid silicone (HTV).

This is a polymer that respects the environment at every stage of its production and use and at the end of its life it returns to the state of inert silica.

3D MODELING & PROTOTYPING

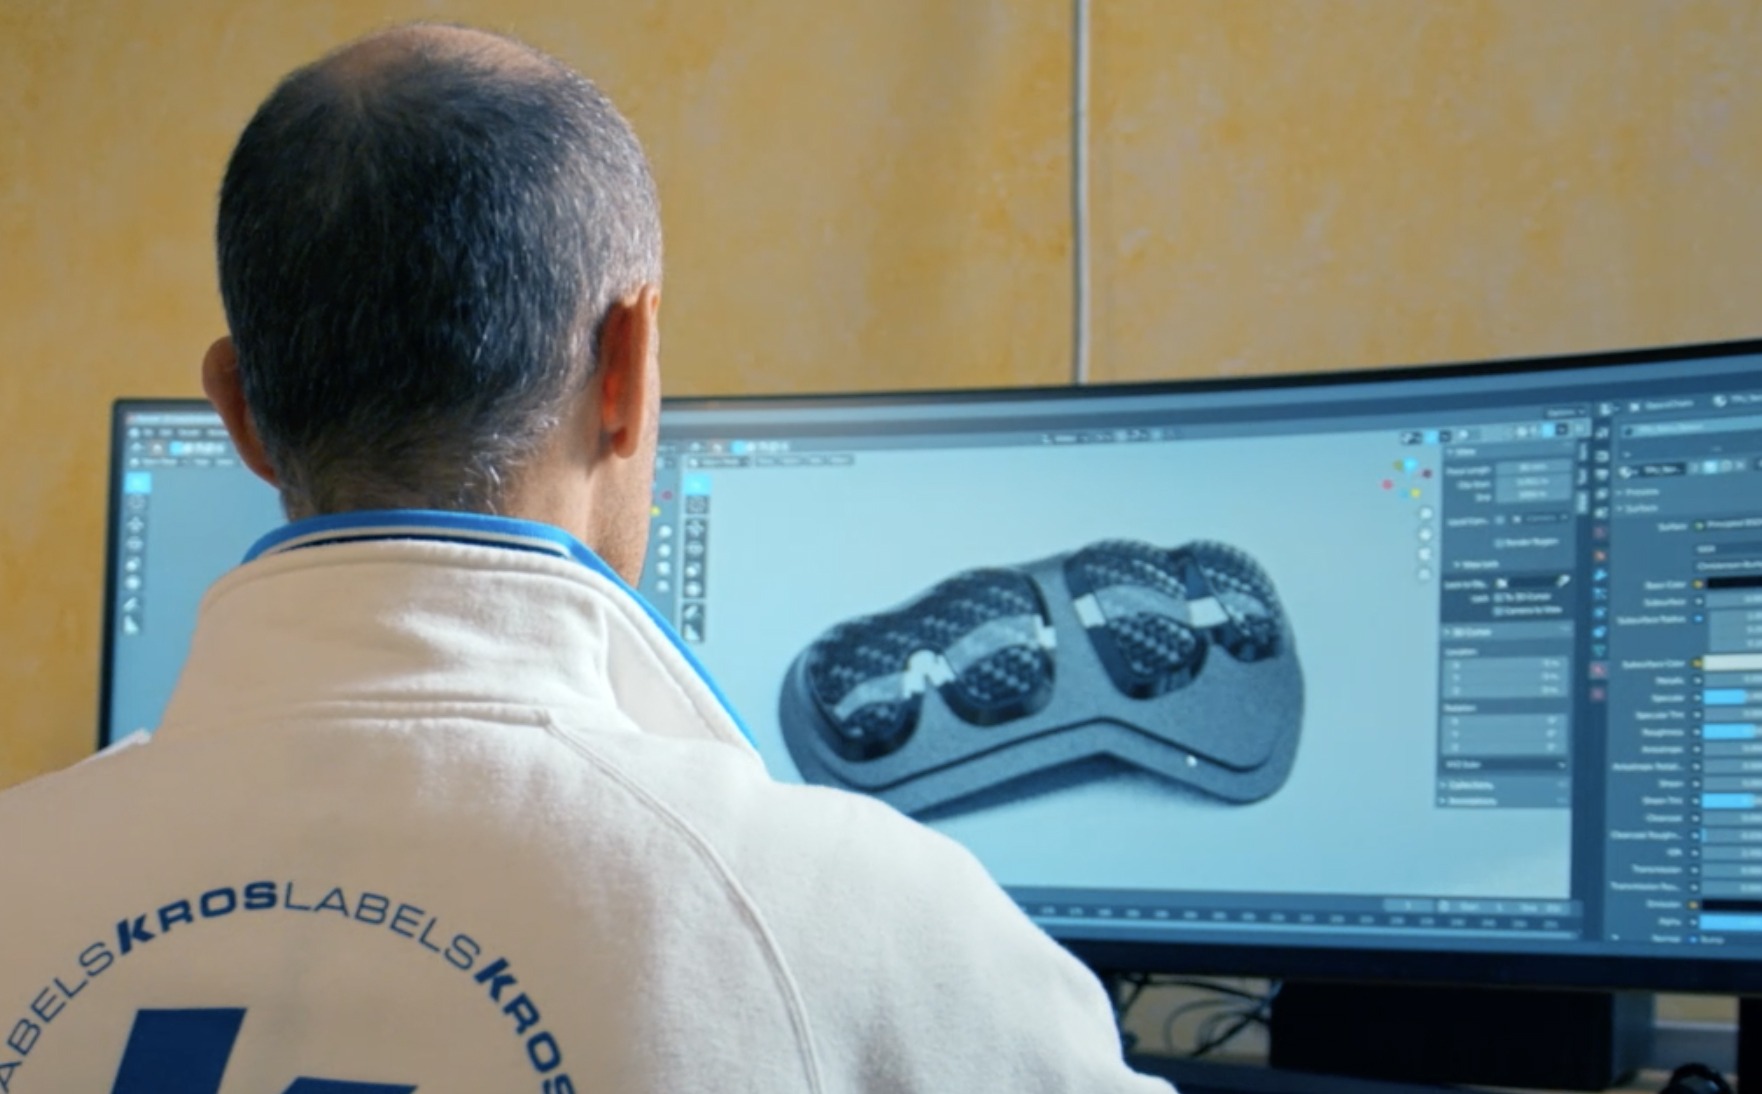
Starting from the two-dimensional graphics, we create the three-dimensional model of the finished product with CAD software.

From the 3D model, it is possible to sinter a prototype, so that you can touch with hands your idea.

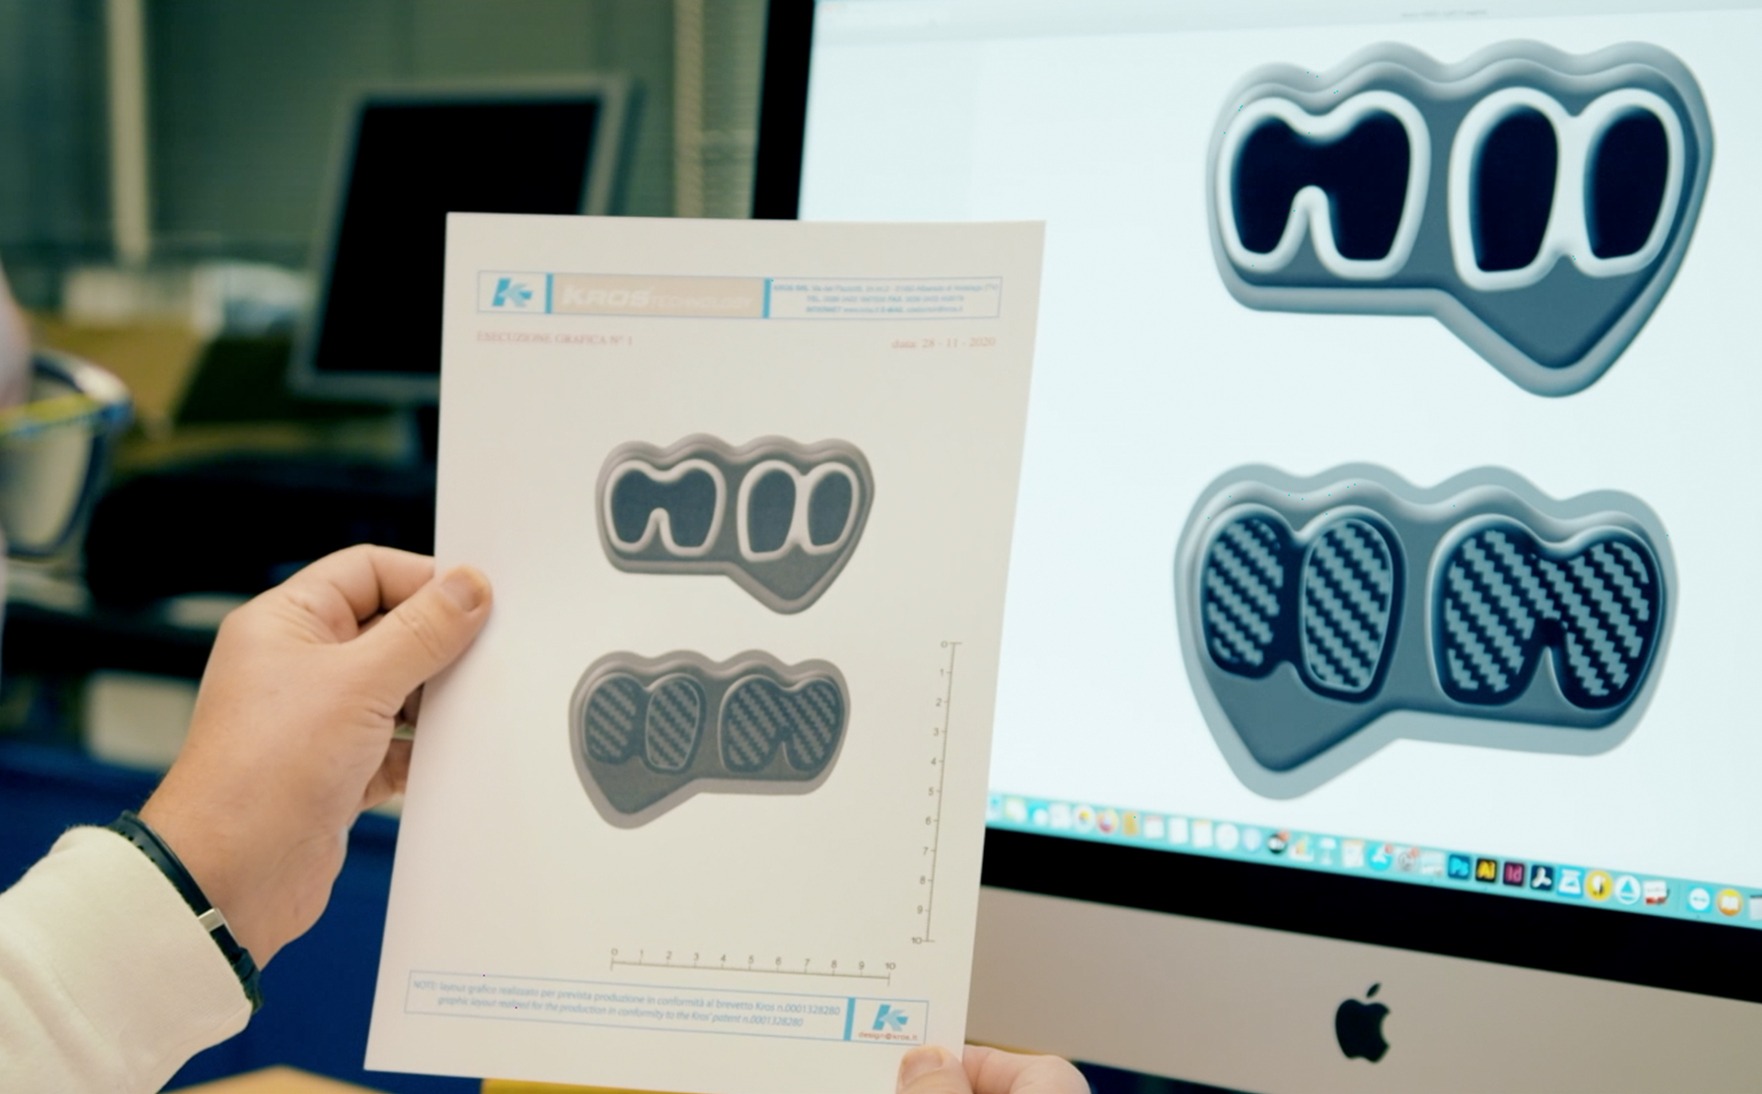
DESIGN & REALIZZAZIONE GRAFICA

Usiamo l'esperienza unita alla ricerca e alla creatività per realizzare graficamente la vostra idea affinché diventi il prodotto con i requisiti tecnici, funzionali ed economici di vostra necessità.

DESIGN OF MOLDS & CREATION OF TOOL PATHS

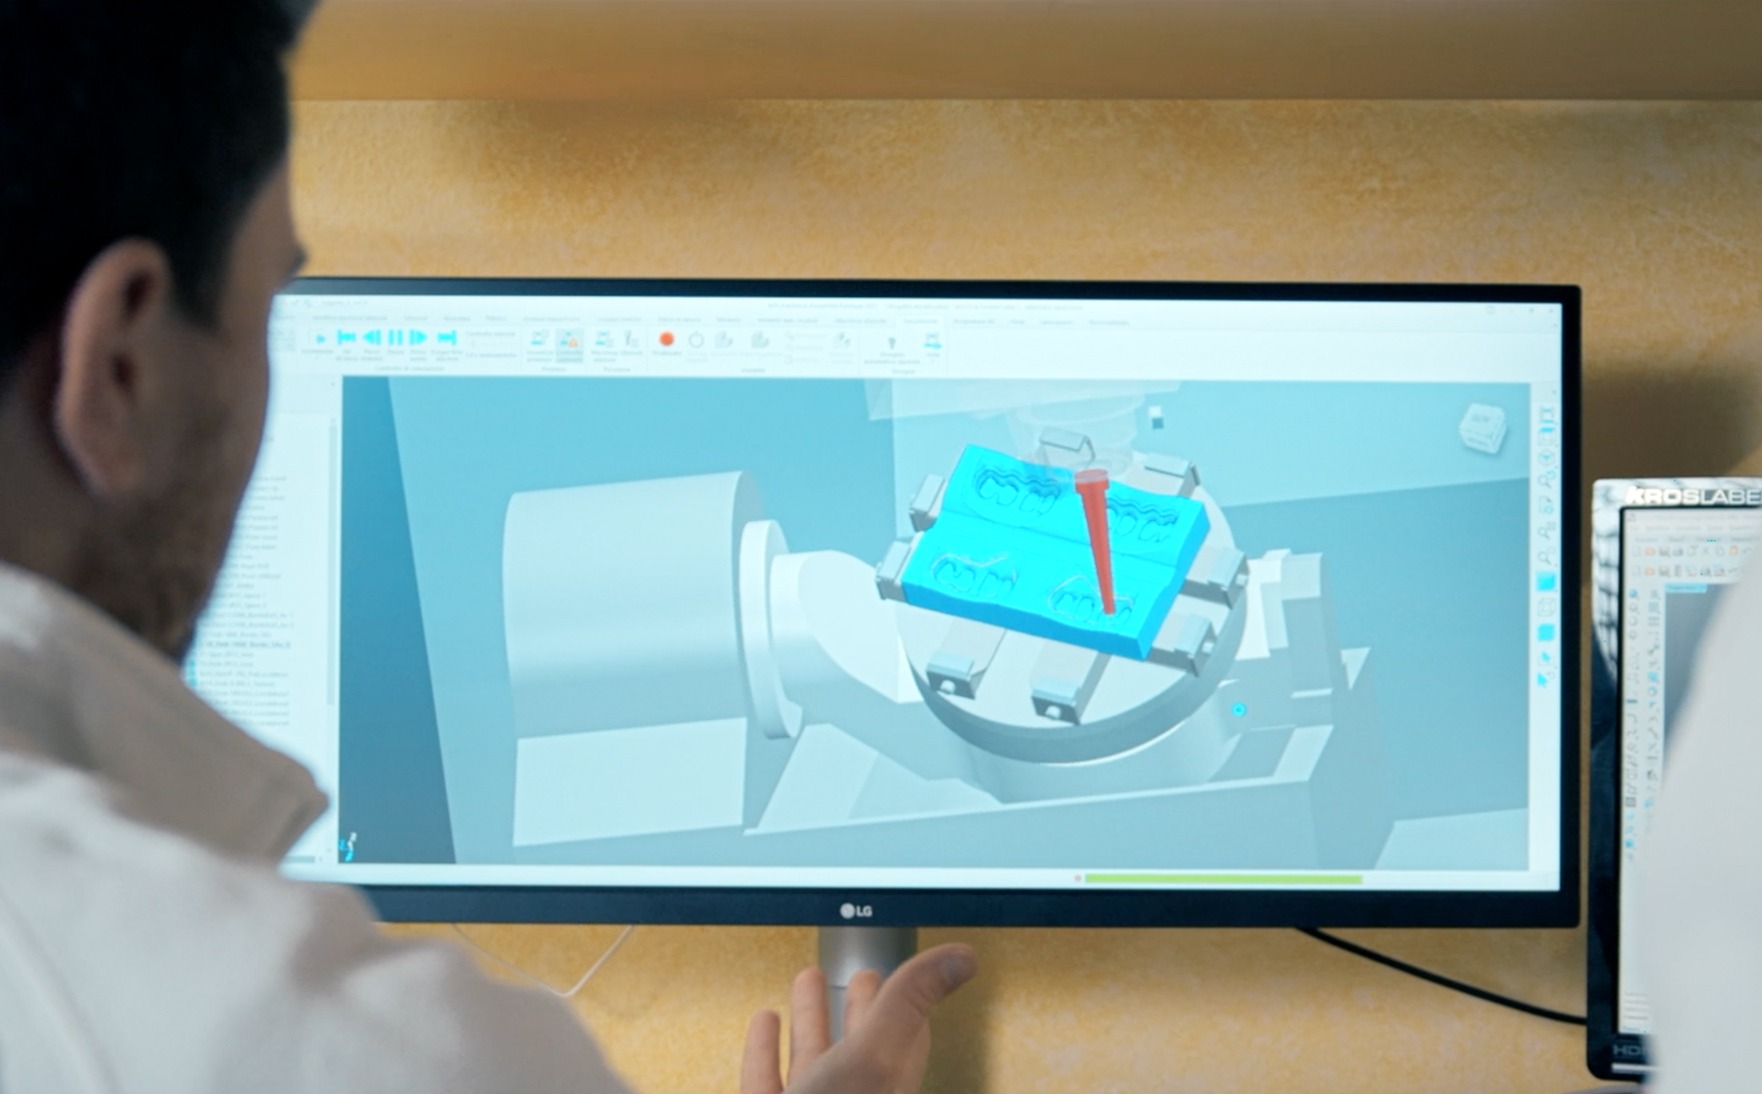
After defining the shape of the piece, we design the various equipment needed to produce it in series, mainly including the ignition mold. 

We develop the toolpaths using CAM software to provide the cutters with the necessary commands to process the aluminium blocks.

FINITURA & CONTROLLO QUALITA

Ogni singola stampata viene controllata dall'operatore poiché le nostre presse sono tutte presidiate.
In oltre sulla produzione viene eseguito un ulteriore controllo ed eventuali finiture da un reparto apposito, il quale provvede anche al confezionamento.

FRESATURA & FINITURA STAMPI

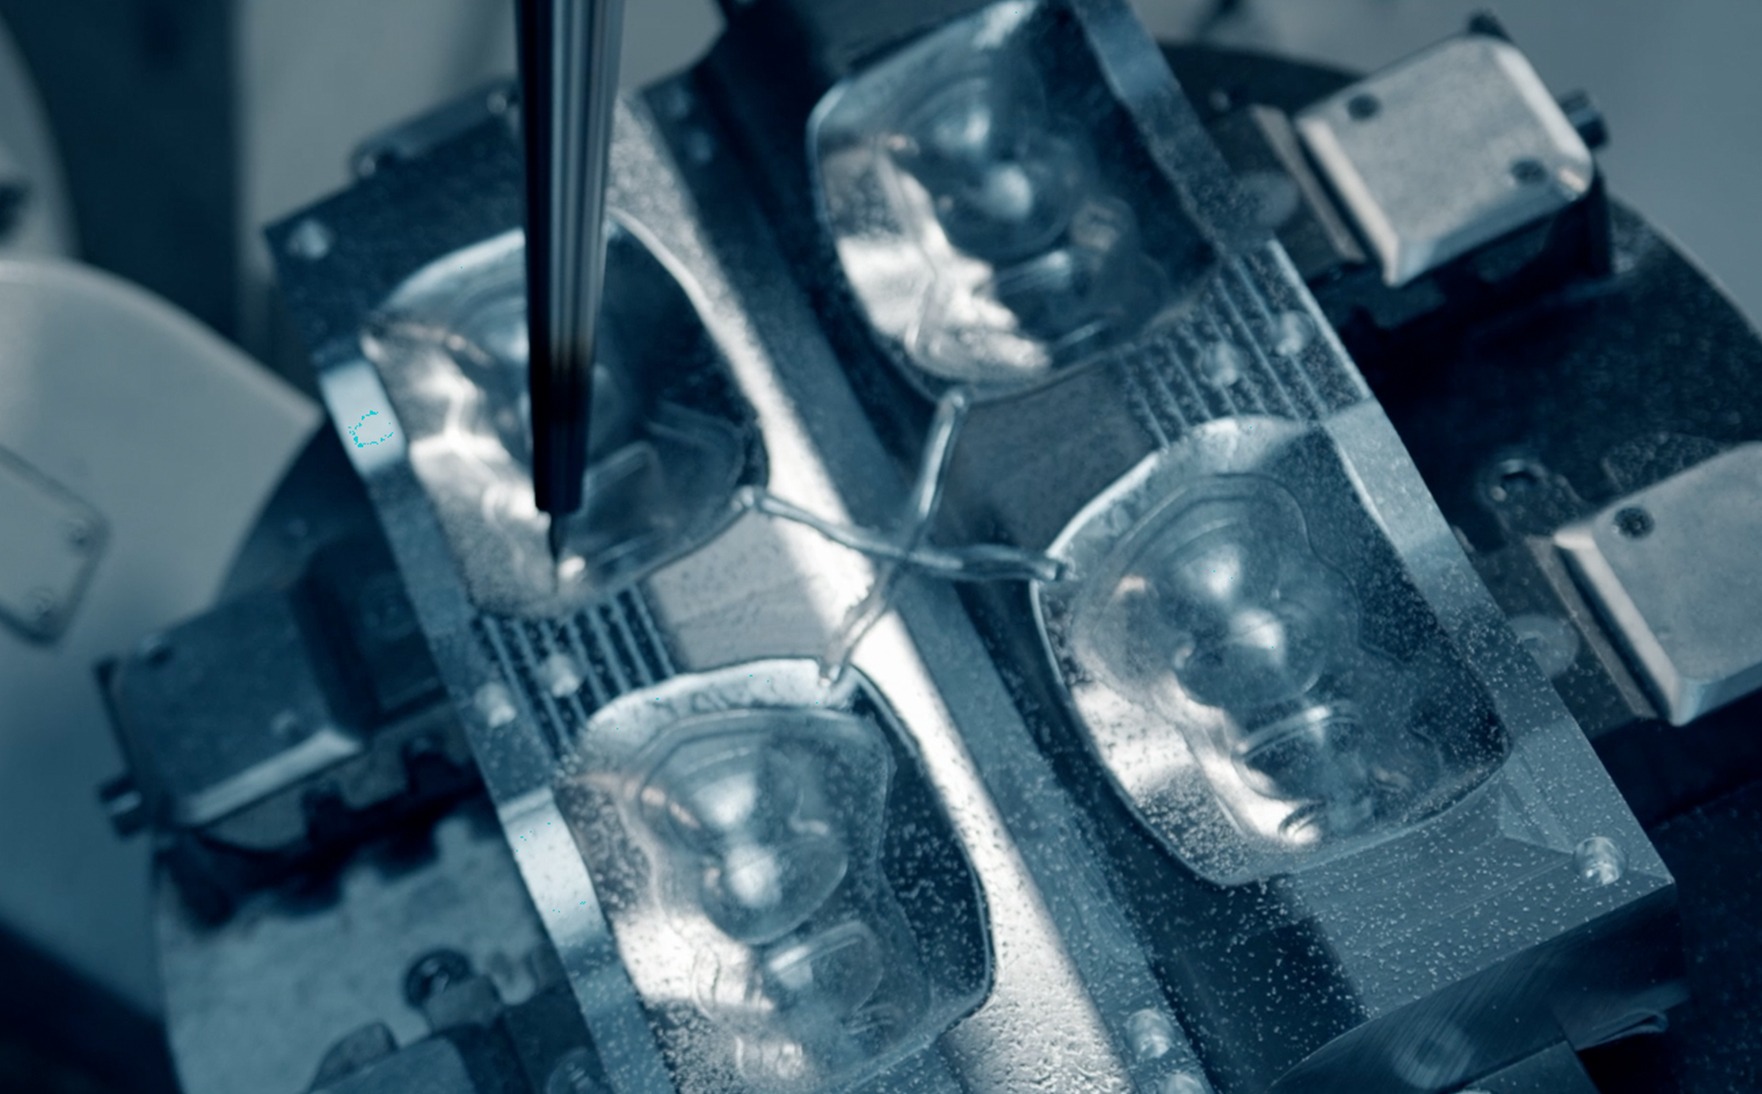
Tramite fresatrici ad alta velocità (fino a 12'000mm/min in fresatura e 30'000mm/min in rapido) ed alta precisione (0.005mm di tolleranza) ricaviamo gli stampi in alluminio Ergal 7075 (di origine aeronautica).
Per la finitura delle superfici dello stampo utilizziamo varie tecniche:
• Sabbiatura, con graniglia di corindone a grana grossa o media, o con microsfere in vetro.
• Lucidatura a fresa con utensili in diamante monocristallino.
• Texturizzazione con laser a 5 assi.

GRAPHIC DESIGN

We use the experience combined with research and creativity to create graphically your idea for it to become the product with technical, functional and economic requirement you need.

INIEZIONE POLIURETANO

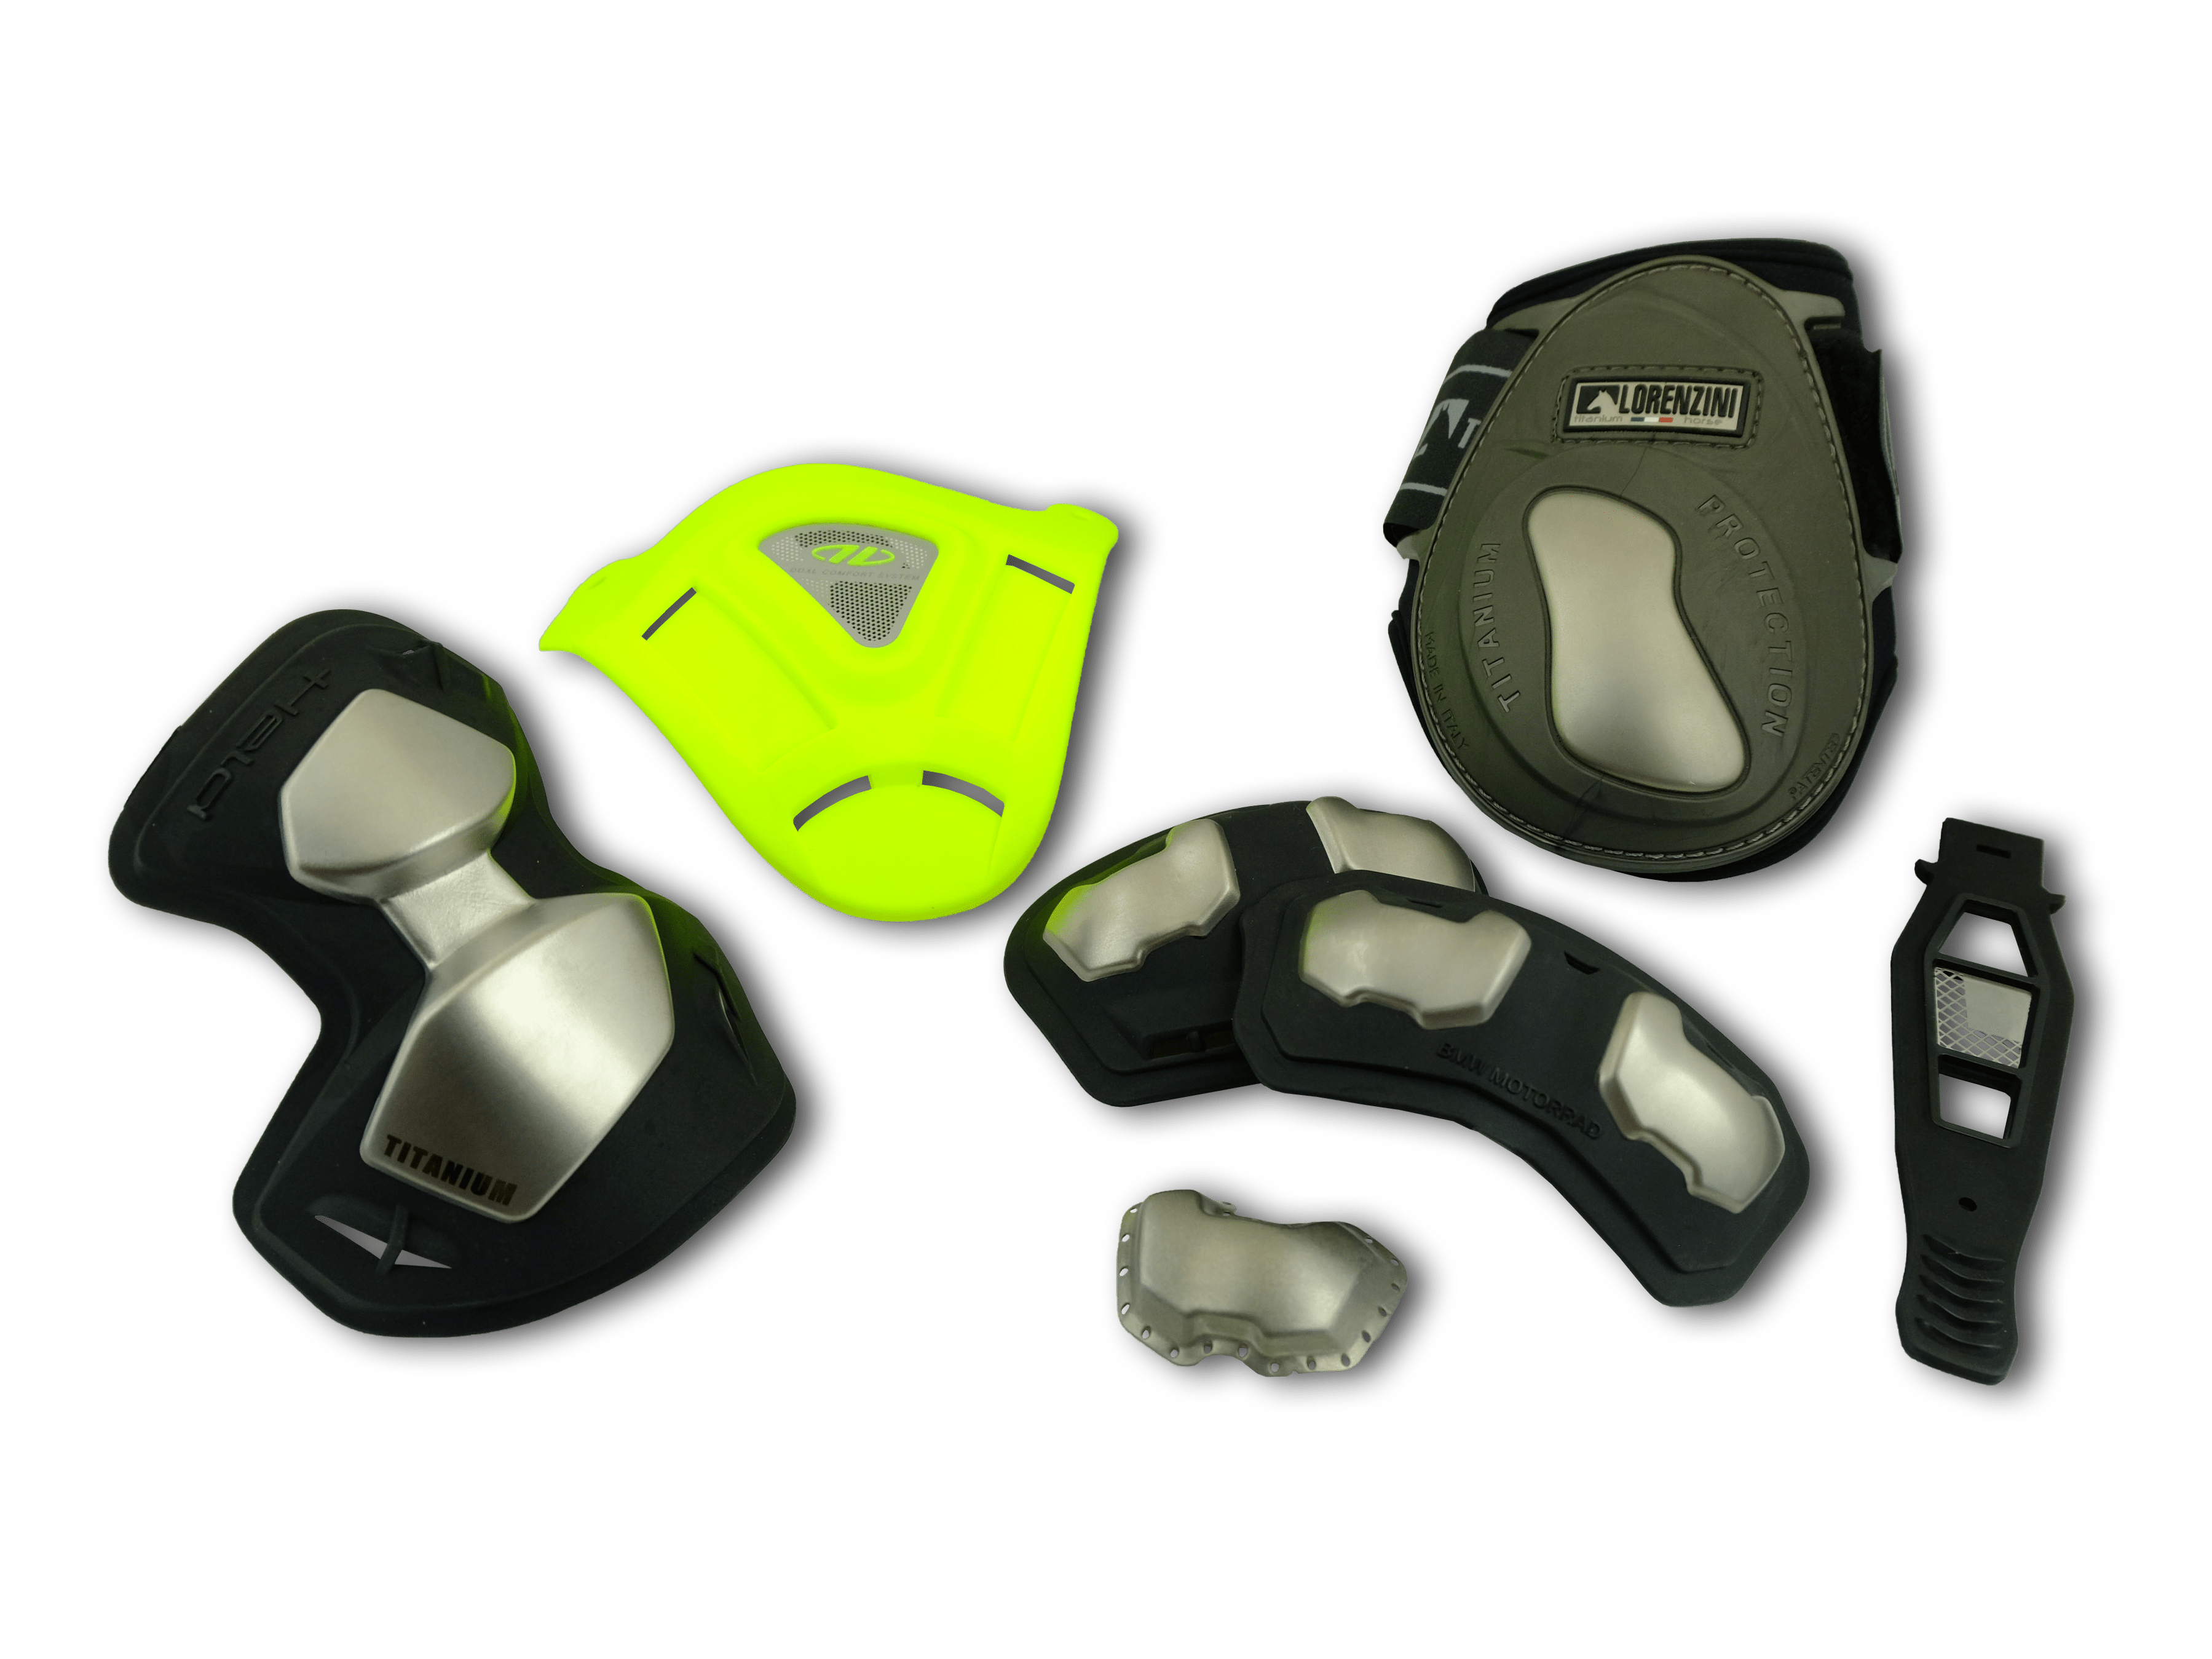
Il nostro reparto di iniezione utilizza presse verticali a tavola rotante, tutte presidiate, che permettono il caricamento nello stampo di eventuali inserti o supporti.
I TPU che utilizziamo sono polimeri prodotti dalle case leader del settore (BASF e BAYER) con caratteristiche tecniche di alto livello.

MICROINIEZIONE TPR

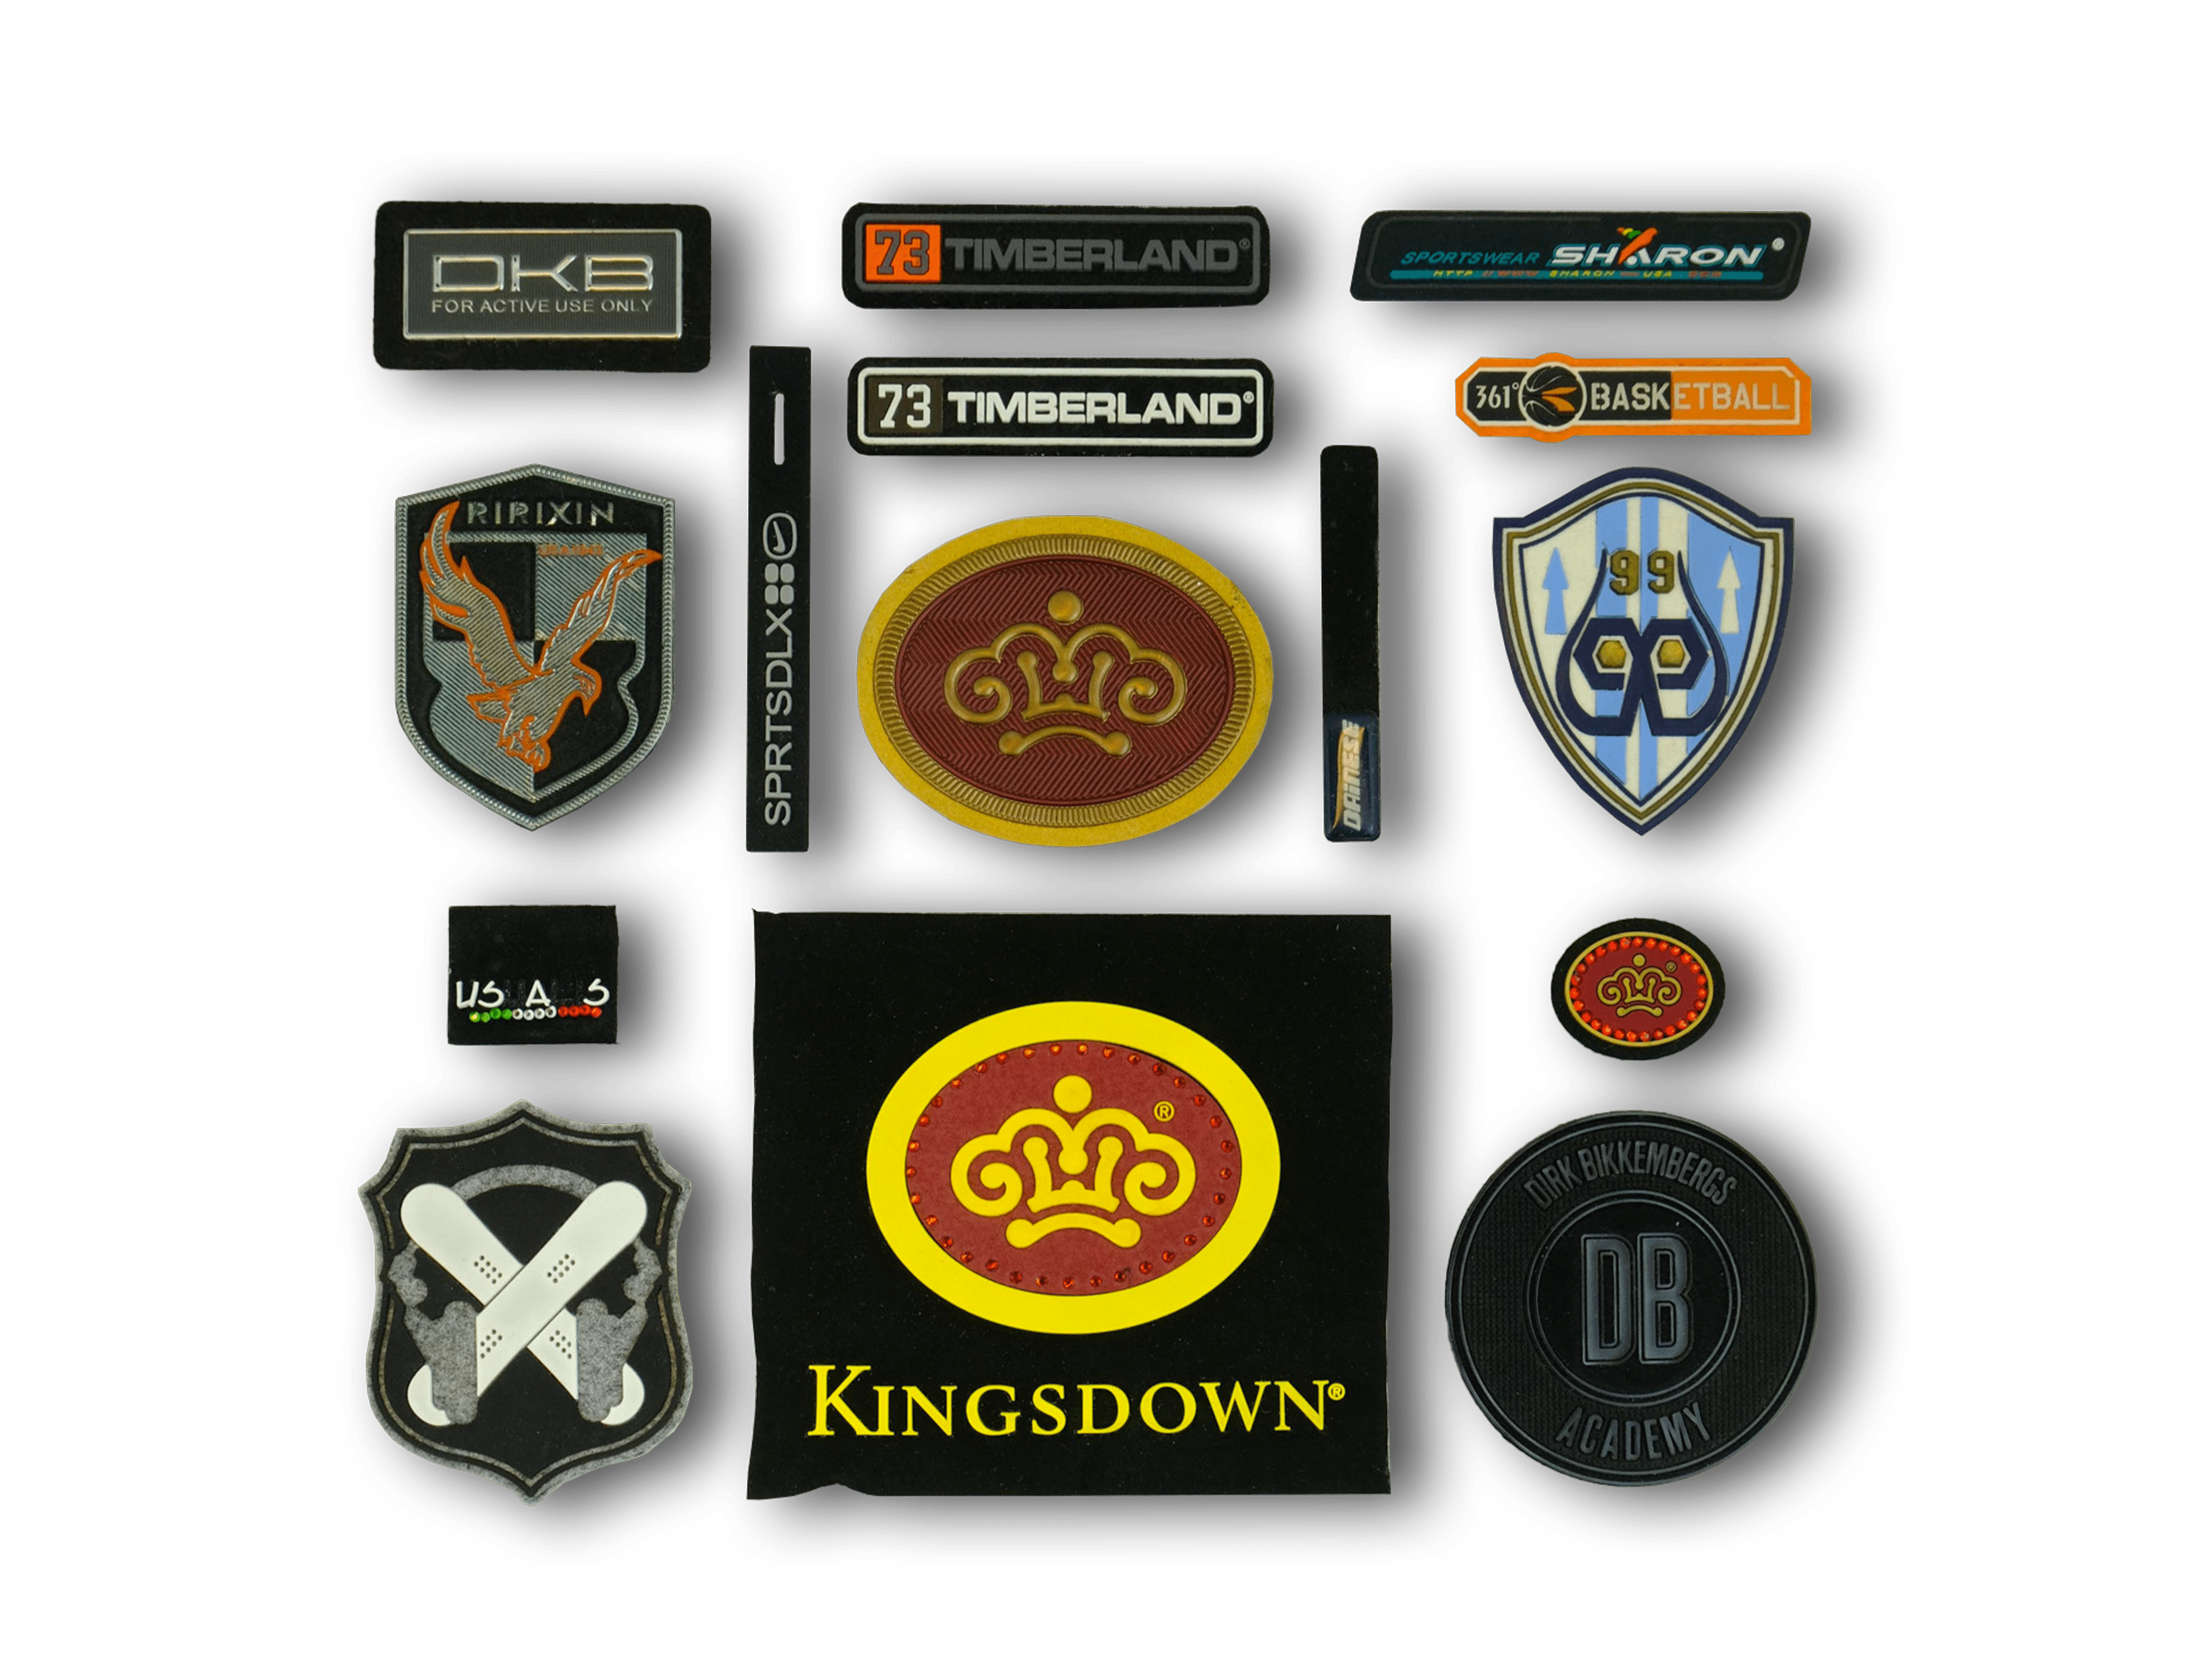
Il nostro reparto di microiniezione si avvale di tutte le più moderne tecnologie di robotizzazione per la produzione di articoli fino a 12 colori.

L’utilizzo dei nuovi materiali TPR (gomma polimerica termoplastica) in sostituzione del PVC (polivinilcloruro) o plastisol, permette di produrre articoli a norma con gli standard di protezione ambientale RoHS, REACH, EN 71-3 e ASTM F963.

Il TPR è completamente esente da ftalati, ammine, idrocarburi aromatici e metalli pesanti. 

MILLING & MOLD FINISHING

Using high-speed (up to 12’000mm/min in milling and 30’000mm/min in rapid) and high-precision (0.005mm tolerance) milling machines, we obtain Ergal 7075 aluminium molds (of aeronautical origin).

For the finishing of the surfaces of the mold we use different techniques:

• Sandblasting, with corundum grit and coarse or medium grain, or with glass microspheres.
• Cutter polishing with monocrystalline diamond tools.
• 5-axis laser texturing.

MODELLAZIONE 3D & PROTOTIPAZIONE

Partendo dalla grafica bidimensionale realizziamo il modello tridimensionale del pezzo finito con software CAD.
Dal modello 3D è possibile sinterizzare un prototipo, perché possiate toccare con mano la vostra idea.

OVER-INJECTIONS ON OTHER MATERIALS

It is possible to over-inject the three types of material previously described on inserts and supports of various materials.
Some examples are: steel, aluminum, titanium, carbon fiber, fabric, microfiber, leather, felt …
For each type of support will be chosen the most suitable overmolding.

POLYURETHANE INJECTION

Our injection department uses vertical presses with rotary table, all manned, which allow the loading into the mold of any inserts or supports.

The TPUs we use are polymers produced by the leading companies in the sector (BASF and BAYER) with high-level technical characteristics.

PRODUCTION DEPARTMENT

Thanks to the vertical rotary table presses it is possible to load inserts of various types into the molds (steel, aluminium, titanium, carbon fiber, fabrics, leather, TPU of different colours and hardness) on which we over-inject high quality technical polymer (mainly thermoplastic polyurethane; BASF and BAYER).

PROGETTAZIONE STAMPI & PERCORSI UTENSILI

Dopo aver definito la forma del pezzo progettiamo le varie attrezzature necessarie per produrlo in serie, tra cui principalmente lo stampo di iniezione.
Sviluppiamo i percorsi utensile tramite software CAM per fornire alle frese i comandi necessari a lavorare i blocchi di alluminio.

REPARTO PRODUZIONE

Grazie alle presse verticali a tavola rotante è possibile caricare negli stampi inserti di vario tipo (acciaio, alluminio, titanio, fibra di carbonio, tessuti, pelle, TPU di colore e durezza diversi) sui quali sovra-iniettiamo polimeri tecnici (principalmente poliuretano termoplastico) di altà qualità (BASF e BAYER).

SOVRAINIEZIONI

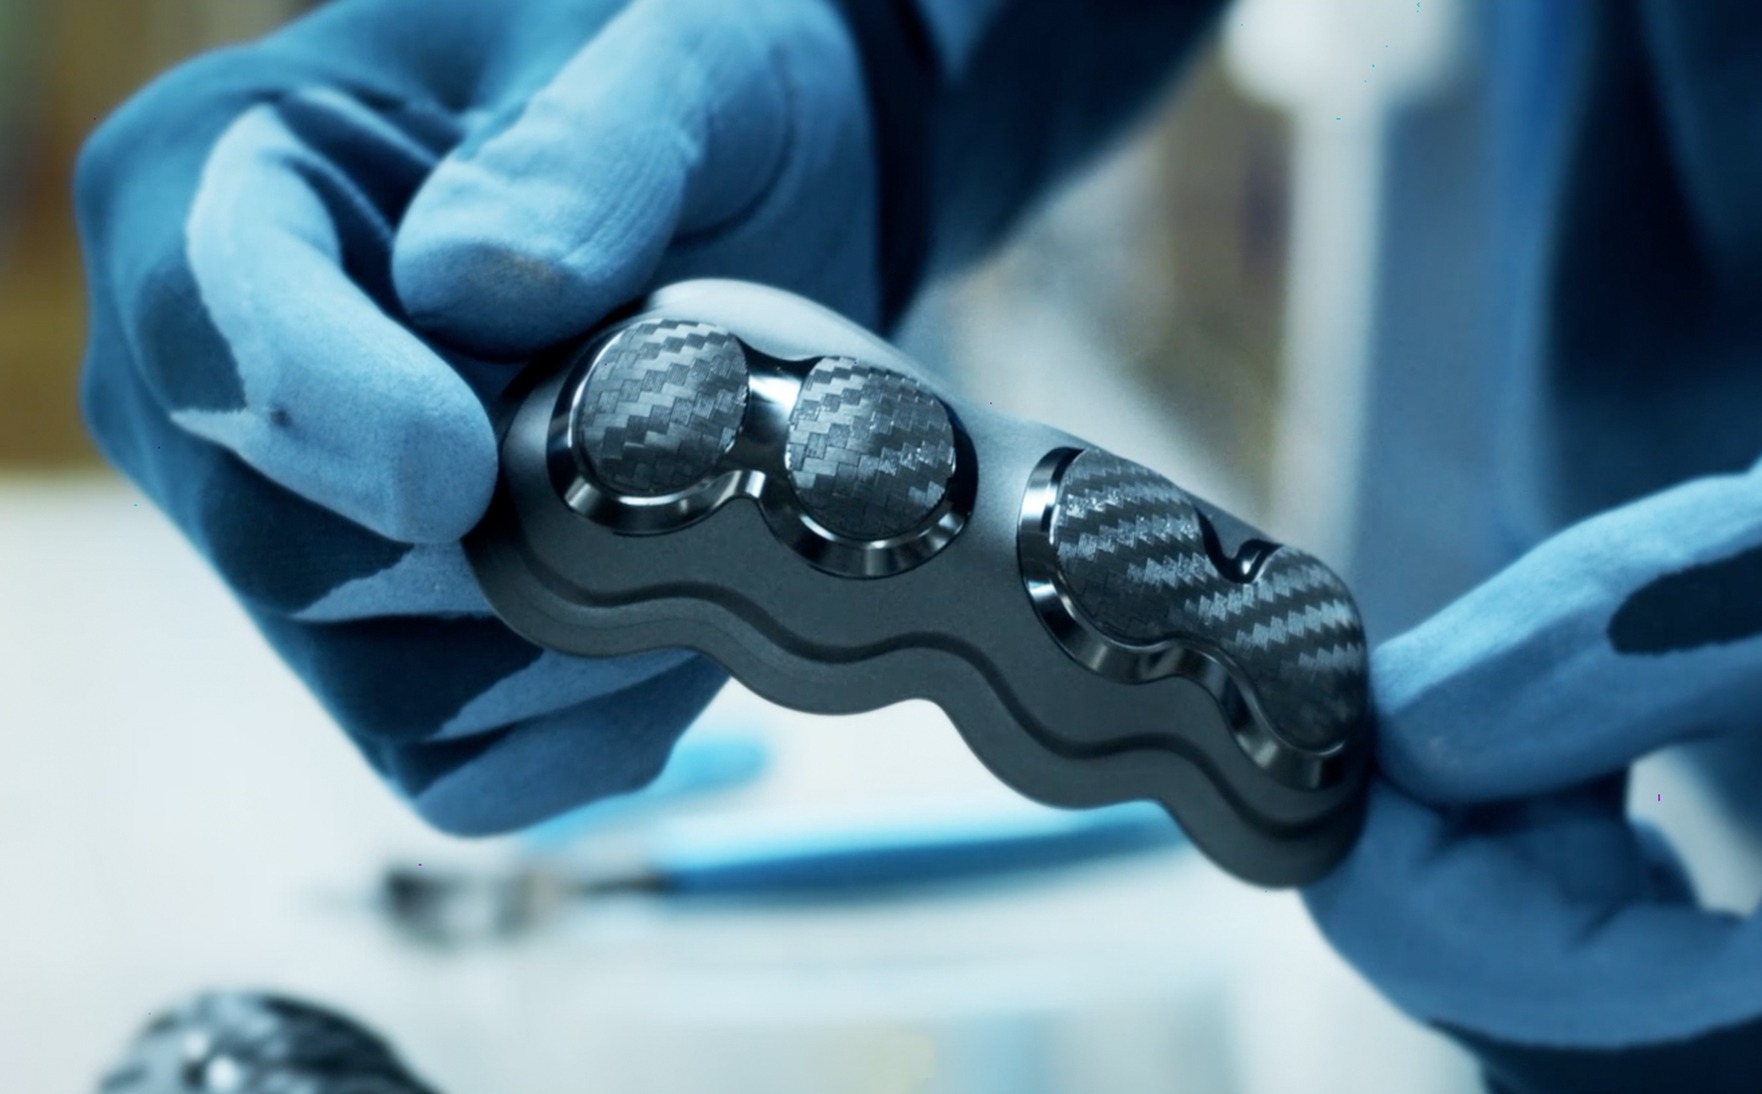
È possibile sovrainiettare i tre tipi di materiale precedentemente descritti su inserti e supporti di svariati materiali.

Alcuni esempi sono: acciaio, alluminio, titanio, fibra di carbonio, tessuto, microfibra, pelle, feltro...
Per ogni supporto verrà scelto il tipo di sovrainiezione più adatta.

TPR MICROINJECTION

Our microinjection department uses all the most modern robotization technologies for the production of items up to 12 colors.
The use of new TPR materials (thermoplastic polymer rubber) in place of PVC (polyvinyl chloride) or plastisol, allows the production of articles in compliance with the environmental protection standards RoHS, REACH, EN 71-3 and ASTM F963.
TPR is completely free from phthalates, amines, aromatic hydrocarbons and heavy metals.

UPPLY & QUALITY CONTROL

Every single print is controlled by the operator as our presses are all manned.

In addition, a further control is carried out on the production by a special department, which also takes care of the packaging.